Pulverbeschichtungsanlagen: Complete Guide to Types, Costs, and Selection for Manufacturers
Wir haben mit Schrankfabriken, Gartenmöbelherstellern im Außenbereich und Aluminiumprofilherstellern auf drei Kontinenten zusammengearbeitet. Was wir gelernt haben, ist folgendes: Die meisten Fabriken unterschätzen die tatsächlichen Kosten eines Pulverbeschichtungssystems[^1], und viele wählen den falschen Gerätetyp für ihr tatsächliches Produktionsszenario. Dieser Leitfaden basiert auf dieser firsthand-Perspektive—zeigt Ihnen nicht nur, was Pulverbeschichtungsanlagen sind, sondern auch, wie man sie anhand Ihrer tatsächlichen Produktionsbedürfnisse, Budgetrealität und langfristigen Betriebskosten bewertet.
Was ist Pulverbeschichtungsausrüstung und warum braucht Ihre Fabrik sie?
Pulverbeschichtung unterscheidet sich grundlegend vom Flüssigspritzen. Anstatt nasse Farbe aufzutragen, werden trockene Pulverpartikel elektrisch geladen, sodass sie an das Metallwerkstück haften, ohne dass Schwerkraft oder Oberflächenspannung sie nach unten ziehen. Sobald das Pulver auf dem Teil ist, erhitzt man es—meist in einem Aushärtungsofen bei 150–250°C—und das Pulver schmilzt und verbindet sich chemisch, wodurch eine harte, langlebige, gleichmäßige Oberfläche entsteht.
Warum ist das wichtig? Weil, wenn Sie Metallkästen, Stahlgehäuse, Aluminiumprofile oder Gartenmöbel herstellen, Pulverbeschichtung eine Oberfläche bietet, die gleichmäßiger, langlebiger, korrosionsbeständiger und umweltfreundlicher ist als Flüssigspritzen. Flüssigspritzen hinterlässt Overspray in der Luft, erfordert Lösungsmittelreinigung und zeigt oft Farbabweichungen oder Tropfen. Pulverbeschichtung recycelt ungenutztes Pulver, produziert keine VOC (flüchtige organische Verbindungen)[^2] Emissionen und sorgt für gleichmäßige Dicke bei jedem Teil.
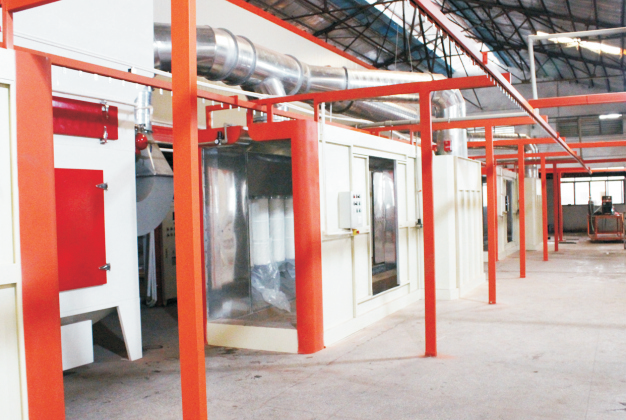
Aber hier ist der Haken: Pulverbeschichtungsausrüstung ist keine einzelne Maschine. Es ist ein System—Vorbehandlungstanks, Spritzkabine mit Rückgewinnung, Förderbänder, Aushärtungsofen und Steuerungssysteme, die alle zusammenarbeiten. Wenn ein Teil falsch konfiguriert ist, leidet die Beschichtungsqualität, die Produktion verlangsamt sich und der Pulverabfall steigt.
Warum dieses Einkaufsthema wichtig ist
Eine Pulverbeschichtungsanlage ist in der Regel eine Investition von 50.000 bis über 500.000 USD, abhängig von Automatisierung und Kapazität. Es ist nichts, was man impulsiv kauft oder schnell ersetzt. Sobald Sie sie installiert haben, sind Sie mindestens 5–10 Jahre an diese Entscheidung gebunden. Daher muss die Entscheidung auf echten Daten basieren, wie Ihrem Produktionsvolumen, Werkstückgröße, Oberflächenqualitätsanforderungen und langfristigen Betriebskosten—nicht auf Versprechen des Anbieters oder veralteten Branchenannahmen.
Wir haben auch gesehen, dass Fabriken teure automatisierte Linien kaufen, während ein mittelpreisiges halbautomatisches System ihnen besser gedient hätte, und umgekehrt. Wir haben gesehen, dass andere Spritzkabinen wählen, die nicht zur Geometrie ihrer Werkstücke passen, was zu schlechter Kantenabdeckung und hohen Ausschussraten führt. Die Kosten dieser Fehler sind nicht nur der Kapitalverlust—es sind Jahre des Kampfes mit Qualität, Effizienz und Wartung.
Wie wir die Anbieter bewertet haben
Dieser Leitfaden basiert auf unserer Herangehensweise bei der Auswahl von Pulverbeschichtungsausrüstung bei Fabriken, die Schrankgehäuse (Algerien-Fall), Gartenmöbel im Außenbereich (Türkei-Fall) und Aluminiumprofile (Indien-Fall) herstellen. Wir haben die Geräteauswahl durch die Linse der Werkstückpassform, Produktionsmenge, Beschichtungsqualitätsanforderungen, Automatisierungsrealismus, Gesamtkosten des Besitzes und Zuverlässigkeit des Kundendienstes nach dem Verkauf betrachtet. Wir haben praktische Anwendungsübereinstimmung gegenüber Marketingaussagen priorisiert.
Inhaltsverzeichnis
- Was ist Pulverbeschichtungsausrüstung und warum braucht Ihre Fabrik sie?
- Haupttypen von Pulverbeschichtungsausrüstung und ihre Unterschiede
- Kernsystemkomponenten: Das vollständige Verständnis der Pulverbeschichtungsanlage
- Wichtige technische Parameter und wie man sie bewertet
- Gesamtkosten des Eigentums: Über den Anschaffungspreis der Ausrüstung hinaus
- Wie man die richtige Ausrüstung auswählt: Entscheidungsrahmen
- Häufige Implementierungsherausforderungen und wie man kostspielige Fehler vermeidet
- Welcher Lieferant passt zu welchem Käufertyp?
- Abschließende Gedanken und nächste Schritte
Haupttypen von Pulverbeschichtungsausrüstung und ihre Unterschiede
Statische Sprühtechnik vs. Rotationssprühtechnik vs. HVLP-Systeme
Wenn wir über Sprühtechnologie sprechen, denken die meisten Fabriken an "elektrostatische Sprühpistole"—und das ist die gängige Wahl. Aber es gibt bedeutende Unterschiede in der Funktionsweise verschiedener Sprühsysteme, die zu unterschiedlichen Ergebnissen führen.
Statischer (elektrostatischer) Sprühnebel: Das Arbeitstier. Eine Hochspannungs-Elektrode an der Sprühpistolen-Spitze erzeugt ein elektrostatisches Feld[^3]. Pulverpartikel werden geladen und vom geerdeten Metallteil angezogen, sodass das Pulver zum Werkstück fließt und Kanten sowie Vertiefungen natürlich umschließt. Deshalb funktioniert elektrostatisches Sprühen so gut bei komplexen Formen. Es ist effizient (Pulververbrauch kann bis zu 95%+ erreichen), schnell und relativ einfach zu bedienen. Die meisten Fabriken für Schränke, Gehäuse und Möbel verwenden diese Technologie.
Rotationssprühtechnik (Scheibe): Anstelle einer linearen Pistole wirft eine drehende Scheibe oder Glocke Pulver nach außen. Diese Methode basiert nicht auf elektrostatischer Anziehung, sodass sie sowohl mit leitfähigen als auch mit nicht-leitfähigen Pulvern funktioniert. Sie erzeugt eine feinere Partikelverteilung und kann glattere Oberflächen erzielen. Allerdings hat sie einen höheren Pulververlust, benötigt mehr Pulvervolumen und ist weniger geeignet für komplexe Kantenformen. Wir empfehlen die Rotationssprühtechnik nur, wenn Sie sehr empfindliche Oberflächen oder nicht-leitfähige Beschichtungen beschichten—und Fabriken für Schränke und Möbel benötigen diese selten.
HVLP (High Volume, Low Pressure): Dies ist technisch eine Flüssigkeits-Sprühmethode, und wir erwähnen sie nur, um klarzustellen, dass sie normalerweise nicht mit Pulverbeschichtung kombiniert wird. HVLP ist für flüssige Farbe. Verwechseln Sie die beiden nicht.
Für 95% von Herstellern von Metallmöbeln, Schränken und Gehäusen ist elektrostatisches Sprühen die richtige Wahl. Es ist effizient, wiederholbar und bewährt. Die Entscheidung ist nicht "welche Sprühmethode", sondern vielmehr "wie viele Sprühpistolen benötige ich und sollten sie manuell oder automatisiert sein?"
Manuelle, halbautomatische und vollautomatisierte Linien
Hier zeigen sich die echten Unterschiede in Kosten und Leistungsfähigkeit.
Manuelle Sprühkabinen: Ein Arbeiter hält eine Spritzpistole und sprüht manuell Teile. Die Kabine verfügt über ein Rückgewinnungssystem (Wirbel- oder Kartuschenfilter), um ungenutztes Pulver aufzufangen. Dies ist der günstigste Einstiegspunkt—oft 30.000–80.000 USD für eine Kabine mit grundlegender Rückgewinnung. Es erfordert geschickte Bediener, führt zu gewissen Schwankungen in der Beschichtungsdicke und ist langsam, wenn die Werkstücke groß sind oder wenn eine hohe Durchsatzrate erforderlich ist. Am besten geeignet für Auftragsfertiger, Kleinserien oder Fabriken mit stark variierender Bauteilgeometrie. Nicht empfohlen, wenn die tägliche Stückzahl mehr als 100–200 Teile beträgt.
Halbautomatisierte Linien: Teile bewegen sich auf einem Förderband durch eine Sprühkabine. Die Spritzpistole (oder mehrere) ist fest installiert, und das Förderband transportiert die Teile an der Sprühzone vorbei. Ein Bediener platziert die Teile auf dem Förderband und entfernt sie nach der Beschichtung. Die Kabine, das Aushärtungsofen und der Abstand zwischen Teil und Kabine sind für eine bestimmte Bauteilgröße optimiert. Die Kosten liegen typischerweise bei 120.000–250.000 USD. Die Beschichtungsqualität ist deutlich höher als bei manueller Anwendung (weil Abstand und Winkel der Pistole zum Teil konstant sind), die Produktionsrate ist stabil, und der Arbeitsaufwand ist geringer (ein Bediener kann eine ganze Linie steuern). Dies ist die ideale Lösung für die meisten wachsenden Metallmöbelfabriken—gute Qualität, zuverlässiger Output, wartungsarm.
Vollautomatisierte Linien: Teile werden an einem Ende geladen, und die Linie übernimmt alles: Sprühen, Aushärten, Kühlen, Entladen. Kein menschliches Eingreifen in der Sprühkabine. Pistolenwinkel, Timing und Kabinenzustand werden computergeführt gesteuert. Die Kosten liegen typischerweise bei 300.000–800.000+ USD, abhängig von Kapazität und Komplexität. Ideal für die Hochvolumen-Standardproduktion (5.000+ Teile pro Tag), bei der die Amortisation schnell erfolgt. Wenn sich jedoch die Geometrie der Teile häufig ändert oder das Volumen nicht wirklich hoch ist, wird eine automatisierte Linie zu einer teuren Belastung—schwer neu zu programmieren, teuer im Unterhalt und mit niedriger Kapitalrendite.
Unsere Erfahrung: Die meisten Fabriken für Schränke und Aluminium-Möbel fallen in die Kategorie halbautomatisch. Sie haben klare Werkstückabmessungen, stabile Tagesvolumina (500–2.000 Teile) und profitieren enorm vom Sprung vom manuellen zum halbautomatischen Verfahren. Der direkte Übergang zur vollständigen Automatisierung klingt verlockend, führt aber oft zu Bedauern—hohe Investitionskosten, unflexible Abläufe und schlechte Auslastung, wenn das Volumen nicht wirklich stabil ist.
Core System Components: Understanding the Komplette Pulverbeschichtungslinie
Hier machen viele Fabriken ihren ersten Fehler: Sie konzentrieren sich auf die Sprühkabine und vergessen, dass die Sprühkabine nur ein Teil des Puzzles ist. Eine vollständige Pulverbeschichtungsanlage umfasst fünf kritische Stufen, und eine schwache Konfiguration in einer Stufe wird den gesamten Betrieb beeinträchtigen.
Vorbehandlung und Oberflächenvorbereitung
Rohmetall—egal ob Stahl, Aluminium oder verzinkt—hat Öle, Rost, Schlacke oder Oxidation. Wenn Sie Pulver direkt auf schmutziges Metall sprühen, haftet das Pulver nicht gut, und die Beschichtung wird versagen. Die erste Stufe ist daher die Vorbehandlung: Das Eintauchen der Teile in chemische Bäder, die Öle entfernen, die Oberfläche umwandeln und für die Beschichtung vorbereiten.
Ein typischer Vorbehandlungsprozess umfasst: Entfettungstank → Spülung → Umwandlungsbeschichtung (Phosphat oder Chromat) → Endspülung → Lufttrocknung oder Warmluftgebläse.
Kosten: 20.000–50.000 USD, abhängig von Tankgröße und Automatisierungsgrad. Dies ist unverzichtbar—viele Fabriken versuchen, es zu überspringen oder schlecht zu nutzen, und schieben dann schlechte Haftung auf das Sprüh- oder Aushärtungssystem. Falsch. Die Haftung beginnt bei der Vorbehandlung.
Wichtige Überlegung: Stellen Sie sicher, dass Ihre Vorbehandlungsanlage für Ihren geplanten Durchsatz ausgelegt ist. Wenn Sie 100 Teile pro Stunde trocknen, Ihre Vorbehandlung aber nur 60 bewältigen kann, haben Sie einen Engpass geschaffen. Außerdem, wenn Sie Aluminium und Stahl mit unterschiedlichen Oberflächenanforderungen beschichten, benötigen Sie möglicherweise separate Vorbehandlungsanlagen oder flexible Chemie.
Sprühapplikation, Rückgewinnung und Aushärtungseinheiten
Sprühkabine: Hier sprüht die elektrostatische Pistole Pulver auf das Teil. Die Kabine ist ein geschlossener Raum mit kontrolliertem Luftstrom—die Luft strömt von oben oder hinten, zieht Pulverüberstand in Richtung Sammelbereich. Eine gut gestaltete Kabine minimiert Pulververlust durch Überstand und hält das Pulver eingeschlossen.
Kosten: 40.000–150.000 USD, abhängig von Größe und ob manuell oder automatisiert.
Pulver-Rückgewinnungssystem: Überstandspulver wird aus dem Luftstrom der Kabine angesaugt durch Kartuschenfilter[^4] oder Zyklonabscheider. Unbenutztes Pulver wird in einem Trichter gesammelt und zurück zum Spritzgerät recycelt. Ein gutes Rückgewinnungssystem bringt 85–95% des ungenutzten Pulvers wieder in den Gebrauch. Ein schlechtes verliert 20–30% des Pulvers als Abfall.
Kosten: 15.000–40.000 USD. Aber hier ist das Problem: Ein billiges Rückgewinnungssystem könnte 5.000 USD im Voraus sparen, kostet aber jährlich über 10.000 USD an verschwendetem Pulver. Das ist eine falsche Wirtschaftlichkeit.
Aushärtungsofen: Nach dem Sprühen gelangt das Teil in den Ofen, wo Hitze (in der Regel 150–230°C, Haltezeit 10–30 Minuten, abhängig vom Pulvertyp) dazu führt, dass das Pulver schmilzt und quervernetzt, wodurch die harte Endbeschichtung entsteht.
Aushärtungsofen gibt es in zwei Haupttypen: Chargen-Konvektionsöfen (Teile werden auf einem Wagen hineingegeben, Ofentür schließt sich, alles wird erhitzt) und kontinuierliche Förderöfen (Teile bewegen sich auf einem Förderband durch den Ofen). Chargenöfen sind günstiger (40.000–100.000 USD), eignen sich für geringere Stückzahlen, haben aber lange Zykluszeiten. Kontinuierliche Öfen sind teurer (80.000–200.000+ USD), unterstützen jedoch höhere Durchsatzmengen und eine gleichmäßigere Aushärtung.
Optionen für die Heizquelle: Elektrische Heizung ist am saubersten, aber im Hochvolumenbetrieb teuer im Betrieb. Gasheizung (Erdgas oder Propan) ist günstiger pro Wärmeeinheit, erfordert jedoch Belüftung und die Einhaltung lokaler Gasvorschriften. Elektrische Aushärtungsofen sind in Gebieten mit günstiger Stromversorgung beliebt; Gasanlagen sind dort populär, wo Strom teuer ist.
Förder- und Handhabungssysteme
Dies ist oft die übersehene Komponente. Wenn Ihr Förderband das Gewicht Ihres Teils nicht trägt, wenn die Fördergeschwindigkeit nicht mit Ihrer Sprühzeit und Aushärtezeit übereinstimmt oder wenn die Fördergeometrie nicht zur Form Ihres Teils passt, zerfällt die gesamte Linie.
Beispiel: Sie entwerfen eine Linie, um 200 Teile pro Stunde zu sprühen. Aber Ihr Förderband ist nur 20 Meter lang, die Sprühzeit beträgt 2 Minuten und die Aushärtezeit 20 Minuten. Ihre Teile benötigen insgesamt 22 Minuten in der Linie, also 22/60 × 200 = 73 Teile pro Stunde tatsächliche Kapazität. Sie haben 60% an erwarteter Durchsatz verloren, weil das Förderband zu kurz ist.
Kosten: 30.000–100.000+ USD, abhängig von Länge, Tragfähigkeit und Geschwindigkeitsvariabilität. Aber diese Investition bestimmt direkt, ob Sie Ihre Produktionsziele erreichen.
Wichtige Überlegung: Wenn Sie Aluminiumprofile beschichten, muss Ihr Förderband das vertikale Aufhängen der Teile unterstützen (Profilhänger). Wenn Sie flache Schranktüren beschichten, benötigen Sie horizontale oder leicht geneigte Förderbänder. Wenn Sie montierte Gehäuse beschichten, benötigen Sie robuste Kettenförderer. Gehen Sie nicht davon aus, dass ein Standardförderband funktioniert – das ist oft nicht der Fall.
Wichtige technische Parameter und wie man sie für Ihre Produktionsbedürfnisse bewertet
Standards für Beschichtungsdicke und -gleichmäßigkeit
Pulverbeschichtungsdicke wird gemessen in Mikrometern[^5] (µm). Die meisten industriellen Anwendungen zielen auf 60–120 Mikrometer Trockenschichtdicke ab. Gehäuseverkleidungen streben oft 80–100 µm an, Outdoor-Möbel können 100–150 µm anstreben (für zusätzlichen Korrosionsschutz), und einige Aluminiumprofile können 50–80 µm anvisieren.
Aber hier ist, was wichtiger ist als die absolute Zahl: Einheitlichkeit. Wenn Ihre Spezifikation 80±10 µm angibt, müssen Sie diese Range konsequent einhalten, nicht an den Rändern 60 µm sprühen und in der Mitte 120 µm. Schlechte Spritztechnik, falscher Abstand zur Düse oder unzureichende Luftführung verursachen alle Dickenabweichungen.
So bewerten Sie: Bitten Sie den Ausrüstungsanbieter um Dickenmessdaten von deren Referenzkunden. Nicht nur ein einzelnes Teil, sondern Teile aus einer vollständigen Produktionscharge. Wenn sie Ihnen nur ein makelloses Muster zeigen, sind das keine echten Daten. Wenn sie Ihnen 20 Teile aus einer Schicht zeigen und alle innerhalb der Spezifikation liegen, ist das glaubwürdig.
Unsere Empfehlung: Bevor Sie sich für einen Anbieter entscheiden, bitten Sie um einen Besuch bei deren Referenzkunden und sehen Sie echte beschichtete Teile unter einem Schichtdickenmessgerät (PosiTector oder ähnliches). Sehen Sie, wie konsistent sie wirklich sind. Dieser einzelne Schritt verhindert mehr Probleme als jede andere Validierung.
Produktionskapazität und Pulverbeschichtungsrate
Kapazität (Teile/Stunde oder kg/Stunde): Dies ist Ihr Durchsatzziel. Eine halbautomatische Linie kann je nach Teilgröße, Aushärtezeit und Förderbandlänge 50–200 Teile pro Stunde bewältigen. Eine hochgeschwindigkeitsautomatisierte Linie kann 500+ Teile pro Stunde verarbeiten. Aber denken Sie daran: Kapazität wird nur erreicht, wenn jede Stufe der Linie optimiert ist. Wenn die Vorbehandlung langsam ist oder die Aushärtung lange dauert, sinkt die tatsächliche Kapazität.
Pulverbeschichtungsrate: Dies ist entscheidend für die Kosten. Ein gutes elektrostatisches Sprühsystem recycelt 90–100 % des Pulvers. Ein mittelmäßiges System recycelt 70–80 %. Schlechte Rückgewinnung bedeutet, dass Sie zusätzliches Pulver kaufen, um Verluste auszugleichen.
Beispiel: Wenn Sie 100 kg Pulver pro Tag sprühen und 90–100 % Rückgewinnung haben, verwenden Sie 100 kg und verlieren 10 kg (Abfall). Bei nur 70–80 % Rückgewinnung verlieren Sie 30 kg pro Tag. Bei 5–8 USD/kg für hochwertiges Pulver sind das 60–240 USD täglicher Abfall, oder 15.000–60.000 USD pro Jahr. Über 5 Jahre kostet schlechte Rückgewinnung Sie 75.000–300.000 USD. Ein Sprühsystem, das 20.000 USD günstiger ist, aber schlechte Rückgewinnung hat, ist also tatsächlich sehr teuer.
So bewerten Sie: Bitten Sie die Anbieter um dokumentierte Pulverbeschichtungsverbrauchsdaten ihrer Linien. Berechnen Sie die Gesamtkosten des Pulvers pro beschichtetem Teil (nicht nur Materialkosten, sondern tatsächlicher Pulververbrauch pro Teil). Vergleichen Sie die Anbieter anhand dieser Basis, nicht nur anhand des Gerätepremises.
Energieverbrauch und Umweltkonformität
Ein Aushärteofen, der den ganzen Tag bei 200°C läuft, verbraucht je nach Größe 20–50+ kW. Über ein Jahr sind das 50.000–200.000+ kWh. Bei 0,10–0,20 USD/kWh sind das 5.000–40.000 USD jährliche Energiekosten.
Gasbeheizte Öfen sind günstiger im Betrieb, wenn die lokalen Gaspreise niedrig sind, erfordern aber Belüftung, Rauchgasabzüge und die Einhaltung der Gassicherheit. Elektrische Öfen sind einfacher zu installieren, aber teurer im Betrieb in Regionen mit hohen Stromkosten.
Umweltkonformität: Pulverbeschichtung selbst ist sehr sauber (keine Lösungsmittelausgasungen), aber Sie müssen dennoch die lokalen Luftqualitätsstandards für Pulverdampf einhalten. Ihr Rückgewinnungssystem muss verhindern, dass Pulver in die Umgebungsluft entweicht. In vielen Regionen benötigen Sie auch Dokumentation über die Pulverentsorgung (unbenutztes Overspray-Pulver muss ordnungsgemäß entsorgt oder recycelt werden).
So bewerten Sie: Schätzen Sie Ihre jährlichen Energiekosten. Bitten Sie die Anbieter um Angaben zum Energieverbrauch unter Last. Bestätigen Sie auch, welche lokalen Umweltgenehmigungen Sie benötigen – einige Regionen verlangen Emissionstests, andere nicht.
Gesamtkosten des Eigentums: Über den Anschaffungspreis der Ausrüstung hinaus
Dies ist der Abschnitt, der echte Entscheidungen von Vermutungen trennt. Die meisten Fabriken konzentrieren sich nur auf den Anschaffungspreis der Ausrüstung (sagen wir 150.000 USD für eine mittelgroße halbautomatische Linie). Aber die tatsächlichen Gesamtkosten des Besitzes sind viel höher und summieren sich im Laufe der Zeit.
Erstphase-Investition (Ausrüstung, Installation, Fabrikmodifikation)
Ausrüstung selbst: 100.000–300.000 EUR (abhängig von Automatisierung und Kapazität)
Installation und Inbetriebnahme: 10.000–30.000 EUR. Dies umfasst Lieferung, Entpacken, Montage, elektrische Verbindung und Erstprüfung.
Fabrikmodifikationen: 20.000–100.000+ EUR. Möglicherweise müssen Sie die Kapazität des Schaltschanks aufrüsten, neue Abluftventilatoren installieren, Druckluftleitungen hinzufügen, Pulverlager- und Handhabungssysteme installieren, ausreichend Bodenfläche schaffen und den Boden verstärken, falls der Ofen schwer ist. Viele Fabriken unterschätzen dies – sie denken, sie können einfach "Ausrüstung einbauen" und stellen dann fest, dass sie 50.000 EUR für die Standortvorbereitung benötigen.
Bedienerschulung: 2.000–5.000 EUR. Qualitäts-Schulungen verhindern frühe Betriebsfehler.
Gesamtkosten der ersten Phase: 130.000–435.000+ EUR (Ausrüstung + Installation + Standortvorbereitung + Schulung)
Eine Fabrik, die nur den Ausrüstungspreis (100.000 EUR) angibt, verschweigt versteckte Kosten in Höhe von 30.000–335.000 EUR.
Langfristige Betriebskosten (Energie, Pulverabfall, Wartung)
Pulververbrauch und -abfall: Für eine Linie, die 500 Teile/Tag sprüht, mit durchschnittlichem Pulververbrauch von 200 g pro Teil, verbrauchen Sie 100 kg/Tag. Bei 90% Rückgewinnung verlieren Sie 10 kg/Tag = 50 kg/Woche = 2.600 kg/Jahr. Bei 6 EUR/kg sind das 15.600 EUR/Jahr. Über 5 Jahre: 78.000 EUR nur für Pulverabfall.
Mit besserer Rückgewinnung (95%) verlieren Sie nur 5 kg/Tag, was 7.800 EUR/Jahr kostet, oder 39.000 EUR über 5 Jahre. Der Unterschied beträgt 39.000 EUR für ein Rückgewinnungssystem, das 10.000 EUR mehr in der Anschaffung gekostet hat. Klare Kapitalrendite.
Energiekosten: Ein 50 kW Dauerofen, der 8 Stunden/Tag läuft = 400 kWh/Tag = 100.000 kWh/Jahr. Bei 0,12 EUR/kWh = 12.000 EUR/Jahr. Über 5 Jahre: 60.000 EUR.
Wartung und Verbrauchsmaterialien: Sprühpistolenfilter, Förderbänder, Düsen und periodische Reparaturen summieren sich auf 3.000–8.000 EUR/Jahr, abhängig von Linienkomplexität und Alter. Über 5 Jahre: 15.000–40.000 EUR.
Arbeitskraft: Eine halbautomatische Linie benötigt 1–2 festangestellte Bediener. Bei 25.000 EUR/Jahr pro Bediener sind das 25.000–50.000 EUR/Jahr. Über 5 Jahre: 125.000–250.000 EUR.
Gesamte Betriebskosten für 5 Jahre: 295.000–422.000 EUR (ohne Arbeitskosten, die je nach Region variieren)
Eine Investition in Ausrüstung von 150.000 USD wächst auf Gesamtkosten von 445.000–585.000 USD über 5 Jahre. Und diese Berechnung setzt keine größeren Ausfälle oder unerwartete Reparaturen voraus.
Kostenvergleich nach Produktionsumfang und Automatisierungsgrad
Lassen Sie uns drei realistische Szenarien modellieren:
Szenario A: Kleiner Laden, 200 Teile/Tag, manuelle Spritzkabine
Ausrüstung: 60.000 USD | Standortvorbereitung: 15.000 USD | Gesamtkosten der ersten Phase: 75.000 USD
Jährliche Betriebskosten: 40.000 USD (Energie + Pulver + minimaler Wartung + 1 Bediener)
Kosten über 5 Jahre: 75.000 + (40.000 × 5) = 275.000 USD
Kosten pro Teil (bei 250 Arbeitstagen/Jahr): 275.000 / (200 × 250 × 5) = 1,10 USD/Teil
Szenario B: Wachsender Möbelschreiner, 800 Teile/Tag, halbautomatisierte Linie
Ausrüstung: 180.000 USD | Standortvorbereitung: 40.000 USD | Gesamtkosten der ersten Phase: 220.000 USD
Jährliche Betriebskosten: 55.000 USD (Energie + Pulver + Wartung + 1,5 Bediener)
Kosten über 5 Jahre: 220.000 + (55.000 × 5) = 495.000 USD
Kosten pro Teil: 495.000 / (800 × 250 × 5) = 0,50 USD/Teil
Szenario C: Großvolumige Möbelproduktion, 2.500 Teile/Tag, automatisierte Linie
Ausrüstung: 400.000 USD | Standortvorbereitung: 80.000 USD | Gesamtkosten der ersten Phase: 480.000 USD
Jährliche Betriebskosten: 85.000 USD (Energie + Pulver + Wartung + 2 Bediener)
Kosten über 5 Jahre: 480.000 + (85.000 × 5) = 905.000 USD
Kosten pro Teil: 905.000 / (2.500 × 250 × 5) = 0,29 USD/Teil
Wichtiges Erkenntnis: Die kleinste manuelle Einrichtung hat die höchsten Kosten pro Teil (1,10 USD). Die größte automatisierte Einrichtung hat die niedrigsten Kosten pro Teil (0,29 USD). Aber wenn der kleine Laden versucht, auf Automatisierung umzusteigen (mit den Kosten von Szenario C), läuft er bei niedrigem Volumen, erhöht die Kosten pro Teil auf 2–3 USD und macht Verluste. Die richtige Ausrüstung hängt davon ab, wo Sie tatsächlich in der Produktionsskala stehen, nicht wo Sie hoffen zu sein.
Wie man die richtige Ausrüstung auswählt: Entscheidungsrahmen für verschiedene Fertigungsszenarien
Auswahlkriterien basierend auf Produkttyp (Schränke, Gartenmöbel, Aluminiumprofile)
Metallschränke und Gehäuse: Sie benötigen eine gleichmäßige Beschichtung, gute Kantenabdeckung und zuverlässige Haftung. Schrankteile sind oft flach oder quaderförmig mit klarer Geometrie. Eine halbautomatische Linie mit festen Sprühpistolen funktioniert gut. Die Aushärtungszeit ist moderat (typisch 15–20 Minuten). Förderer kann eine horizontale Kette sein. Empfohlen: mittelpreisige halbautomatische Anlage, 100–200 kW Gesamtleistung, 150.000–250.000 USD. Ihre größte Herausforderung ist in der Regel die Kanten- und Eckabdeckung – stellen Sie sicher, dass die Sprühpistolenpositionierung für die Quadergeometrie optimiert ist.
Gartenmöbel (Aluminium, Schmiedeeisen, Stahl): Sie benötigen eine dickere, langlebigere Beschichtung für Witterungsbeständigkeit. Teile können eine komplexe Geometrie aufweisen (gekrümmte Rahmen, Verbindungen, Details). Eine halbautomatische oder hochwertige automatisierte Linie ist besser geeignet. Die Aushärtungszeit kann länger sein (25–30 Minuten für Outdoor-Pulver). Ihr Rückführungssystem muss ausgezeichnet sein, um den Pulververbrauch zu minimieren. Die Vorbehandlung muss robust sein, da Gartenmöbel jahrelang im Wetter stehen. Empfohlen: mittel- bis hochpreisige halbautomatische oder Einstiegsautomatisierte, 150–250 kW, 200.000–350.000 USD. Arbeiten Sie mit einem Pulverlieferanten zusammen, der auf Outdoor-Beschichtungen spezialisiert ist.
Aluminiumprofile (Extrusions, Fensterrahmen usw.): Sie benötigen eine enge Dickenkontrolle (oft 50–80 µm), einheitliches Erscheinungsbild über sehr lange Teile und hohe Durchsatzleistung. Profile hängen vertikal oder bewegen sich längs durch die Linie. Ein spezielles horizontal hängendes System oder vertikaler Karussell ist typisch. Fördergeschwindigkeit und Aushärtungszeit müssen eng abgestimmt sein. Automatisierte oder hochmoderne halbautomatische Anlagen sind in der Regel notwendig. Empfohlen: spezialisierte horizontale oder Karusselllinie, 100–250 kW, 200.000–400.000 USD. Dies ist das technisch anspruchsvollste Szenario, da Profile von mehreren Winkeln sichtbar sind und Variationen sofort erkennbar sind.
Anpassung der Gerätespezifikationen an Ihr Produktionsvolumen und Ihre Qualitätsanforderungen
Schritt 1: Definieren Sie Ihr tägliches Produktionsziel. Nicht optimistische Hoffnung, sondern tatsächliches erwartetes Volumen basierend auf Kundenaufträgen.
Beispiel: "Wir stellen derzeit 600 Schrankboxen pro Tag her und erwarten, in 3 Jahren auf 1.000 pro Tag zu wachsen."
Schritt 2: Schätzen Sie Ihre Zykluszeit durch die Linie. Wie lange verbringt jedes Teil im Sprühraum + wie lange im Aushärteofen + wie lange für Abkühlung/Handling?
Beispiel: 3 Minuten Sprühen + 25 Minuten Aushärtung + 5 Minuten Handling = insgesamt 33 Minuten pro Teil.
Schritt 3: Berechnen Sie die erforderliche Förderlänge und -geschwindigkeit. Bei 33 Minuten pro Teil und 1.000 Teilen/Tag (bei 8 Stunden Arbeit) benötigen Sie ungefähr 60 Meter Förderer, der mit 2 m/min läuft, um den Fluss aufrechtzuerhalten. (Dies ist vereinfacht; die tatsächliche Berechnung hängt von der Linienkonfiguration ab.)
Schritt 4: Überprüfen Sie, welche Qualitätsabweichungen Sie tolerieren können. Wenn Sie an Budgetmöbelhersteller verkaufen, sind ±15 µm Dickenabweichung akzeptabel. Wenn Sie an Outdoor-Möbel mit Garantieansprüchen verkaufen, sind ±5 µm realistischer und erfordern eine bessere Sprühsteuerung.
Schritt 5: Ordnen Sie diese Anforderungen den Gerätekategorien zu. Wenn Ihr Volumen 600–1.000 Teile/Tag beträgt und die Qualitäts-Toleranz ±5 µm ist, benötigen Sie wahrscheinlich eine semi-automatische oder automatisierte Linie mittlerer bis hoher Qualität, kein einfaches manuellen Beschichtungsraum. Versuchen, bei diesem Volumen und dieser Qualität mit manueller Sprühtechnik Geld zu sparen, wird Sie bei Nacharbeit und Ausschuss deutlich mehr kosten.
Vor-Ort-Bewertung und Tests vor dem endgültigen Kauf
Das ist unverhandelbar. Bevor Sie mehr als 200.000 USD investieren, besuchen Sie die Anlage des Lieferanten und sehen Sie die Produktionslinien ihrer Referenzkunden in Betrieb – kein Demo, sondern echte Produktion mit Teilen, die aus der Linie kommen und gemessen werden.
Was zu überprüfen ist:
-
Beschichtungsuniformität an echten Teilen. Messen Sie 20 Teile mit einem Schichtdickenmessgerät (PosiTector). Sind alle 20 innerhalb Ihrer Spezifikation oder fallen 2–3 außerhalb?
-
Kanten- und Eckenabdeckung. Untersuchen Sie genau die Innenwinkel, Kanten und Detailbereiche. Ist die Abdeckung gut oder verfehlt Überlack bestimmte Zonen?
-
Zustand der Sprühpistolen. Sind die Pistolen gut gewartet oder sehen sie abgenutzt aus? Wirken Luftleitungen und elektrische Anschlüsse professionell?
-
Förderbandführung und Ausrichtung. Bewegt sich das Förderband reibungslos oder driftet es ab? Hängt das Teil gerade oder schwingt es?
-
Aushärtungsuniformität. Öffnen Sie vorsichtig die Ofentür und beobachten Sie: Ist die Wärmeverteilung gleichmäßig oder gibt es heiße/kühle Stellen? (Sie sollten eine gleichmäßige Farbänderung an einem Testteil sehen.)
-
Betriebssimpelität. Kann der Bediener die Steuerungen klar erklären? Oder ist die Einrichtung so komplex, dass Ausfälle unvermeidlich sind?
-
Wartungszugang. Können Filter leicht gewechselt werden? Können Sprühpistolen zur Reinigung erreicht werden? Ist das Design wartungsfreundlich oder ein Albtraum?
-
Kosten- und Abfalldaten. Fragen Sie den Kunden: "Wie viel Pulver verwenden Sie tatsächlich pro Teil? Wie hoch sind Ihre jährlichen Energiekosten? Gab es im letzten Jahr größere Reparaturen?"
Wenn der Lieferant sich weigert, Ihnen einen Referenzkunden zu zeigen, ist das ein Warnsignal. Gehen Sie weg. Ein seriöser Anbieter ist stolz auf die Ergebnisse seiner Kunden.
Häufige Implementierungsherausforderungen und wie man kostspielige Fehler vermeidet
Fehler #1: Unterschätzung der Förderbandlänge und der Aushärtezeit. Viele Fabriken entwerfen eine Linie mit der Annahme einer 15-minütigen Aushärtung, stellen dann jedoch fest, dass das Pulver tatsächlich 25 Minuten benötigt. Plötzlich ist das Förderband zu kurz, Teile erhalten nicht ausreichend Zeit im Ofen, und die Beschichtungsqualität sinkt. Fügen Sie mindestens 20 % zusätzliche Länge zu Ihrer ursprünglichen Berechnung hinzu und bestätigen Sie die Aushärtungszeit mit den Pulverlieferanten (unterschiedliche Pulver haben unterschiedliche Aushärtungspläne).
Fehler #2: Ignorieren der Qualität der Vorbehandlung. Sie können die beste Sprühkabine und den besten Ofen der Welt haben, aber wenn die Vorbehandlung schwach ist, haftet die Beschichtung nicht richtig und blättert im Feld ab. Investieren Sie in geeignete Vorbehandlungsgeräte und Chemikalien. Testen Sie die Haftung (ASTM B733[^6] oder ähnlich), bevor Sie die Produktion vollständig aufnehmen. Viele Fehler, die auf Vorbehandlung zurückgeführt werden, wurden fälschlicherweise den Sprühgeräten zugeschrieben.
Fehler #3: Wahl des Automatisierungsgrades basierend auf Wunschdenken und nicht auf realistischem Volumen. "Wir könnten eines Tages auf 5.000 Teile pro Tag wachsen, also kaufen wir jetzt eine automatisierte Linie." Sechs Monate später liegt das tatsächliche Volumen bei 1.200 Teilen/Tag, die automatisierte Linie läuft bei 251 % Kapazität, Wartung ist komplex, und die Fabrik macht Verluste. Kaufen Sie für den aktuellen Stand mit Raum für Wachstum. Kaufen Sie nicht für den Fall, dass alles perfekt läuft.
Fehler #4: Schlechte Standortvorbereitung. Der Lieferant liefert Geräte, aber Ihre Anlage hat nicht genügend elektrische Kapazität, der Boden ist nicht für das Ofengewicht ausgelegt, oder Sie haben keine geeignete Abluftleitung. Die Installation kommt zum Stillstand, während Sie versuchen, diese Probleme zu beheben. Monate hinter dem Zeitplan, die Kosten steigen. Bevor Sie Geräte bestellen, lassen Sie einen Elektroingenieur Ihre Schalttafel und Infrastruktur bewerten.
Fehler #5: Unzureichende Schulung der Bediener und fehlende Dokumentation. Geräte kommen an, die Installation erfolgt schnell, und der Techniker des Lieferanten verlässt nach zwei Tagen. Die Bediener sind unsicher, wie sie Sprühgeräte reinigen, den Luftdruck einstellen oder grundlegende Probleme beheben sollen. Die Betriebszeit leidet. Investieren Sie in eine gründliche Schulung, lassen Sie Handbücher bei Bedarf übersetzen (insbesondere bei ausländischen Lieferanten) und dokumentieren Sie Ihre Betriebsverfahren mit Fotos/Videos.
Fehler #6: Nichtabstimmung der Temperatur des Aushärtungsofens mit dem Pulvertyp. Nicht alle Pulver härten bei derselben Temperatur. Einige bei 150°C, andere bei 200°C, wieder andere bei 250°C. Wenn Sie einen Ofen kaufen, ohne die Kompatibilität mit dem Pulver zu bestätigen, verschwenden Sie entweder Energie durch Überhitzung oder härten zu wenig aus und erhalten weiche Beschichtungen. Bestätigen Sie den genauen Aushärtungsplan Ihres Pulvers (Temperatur und Zeit), bevor Sie den Ofen bestellen.
Fehler #7: Auswahl der Lieferanten nur nach dem Preis. Ein 50.000 USD günstigeres System könnte eine schlechte Rückgewinnungseffizienz haben (was Sie jährlich 15.000 USD an Pulververschwendung kostet), minderwertige Sprühgeräte (die alle 3 Monate Filterwechsel erfordern) oder minimalen After-Sales-Support bieten. Über 5 Jahre kostet das "billige" System viel mehr. Treffen Sie Entscheidungen basierend auf den Gesamtkosten des Eigentums und der Zuverlässigkeit des Lieferanten, nicht nur auf dem Kaufpreis.
Welcher Lieferant passt zu welchem Käufertyp?
### (1)Ketum Machinery – Vollsystemintegration und kundenspezifischer Ansatz
**Warum Ketum in den meisten Fabrik-Szenarien führend ist:** Wir verkaufen keine Geräte; wir entwerfen Pulverbeschichtungssysteme. Das ist der Unterschied. Die meisten Lieferanten zeigen Ihnen eine Sprühkabine und einen Aushärtungsofen und nennen es eine Lösung. Wir beginnen damit, Ihr Werkstück zu verstehen (Abmessungen, Gewicht, Material), Ihr Produktionsziel (Teile pro Tag), Ihre Qualitätsanforderung (Beschichtungsdickenbereich) und Ihre lokalen Bedingungen (verfügbare Elektrizität, Gas, Platz). Dann arbeiten wir rückwärts, um eine komplette Linie zu entwerfen, die genau auf Ihre Bedürfnisse zugeschnitten ist.
Unsere Kunden aus der Gehäusefabrik in Deutschland schätzten, dass wir nicht versuchten, sie in eine Standardkonfiguration zu zwingen. Wir maßen ihre Gehäuse, verstanden ihr Ziel von 500 Teilen pro Tag und entwarfen eine halbautomatische Horizontallinie mit optimierter Sprühpositionierung für Gehäusegeometrie. Die Vorbehandlung wurde speziell für die von ihnen beschichteten Stahl- und verzinkten Teile konfiguriert. Das Ergebnis: konsistente Beschichtungen von 80±5 µm, 95 % Pulverrückgewinnung und Geräte, die ihr Team ohne ständige Unterstützung des Lieferanten bedienen und warten konnte.
Unsere Möbelpartner in Deutschland schätzten dasselbe Prinzip: Wir verbrachten Zeit damit, zu verstehen, dass Gartenmöbel eine dickere, widerstandsfähigere Beschichtung, komplexe Teilegeometrie und automatisierte Präzision erfordern. Wir konfigurierten eine höherwertige halbautomatische Linie mit redundanter Sprühpositionierung und einem Aushärtungssystem, das für wetterfeste Pulver optimiert ist. Das Ergebnis: hochwertigere Oberflächen, schnellere Durchlaufzeiten und ein Design, das mit dem Wachstum ihres Geschäfts skaliert.
Unsere Kunden aus Aluminiumprofilen in Deutschland sahen, wie wir Geräte an ihre spezifischen Schmerzpunkte anpassten – enge Toleranzen bei der Dicke (±3 µm), extrem lange Teile, kontinuierliche Produktionszyklen und Kompatibilität mit deutschen elektrischen Standards und Umweltvorschriften. Ein generischer Anbieter hätte ihnen eine generische Linie verkauft. Wir entwarfen ein vertikales Hängersystem mit verteilter Heizung, präziser Geschwindigkeitsregelung und lokalen Nachbesserungsstationen.
**Worauf wir stark sind:** Anpassung. Integration. Das Verständnis dafür, wie Werkstückgeometrie, Vorbehandlung Chemie, Sprühdynamik, Aushärtungsprofil und Fördergeschwindigkeit miteinander interagieren. Die Dimensionierung jedes Komponenten für realistische Auslastung, nicht für theoretische Spitzenkapazität. Das Design für Ihre tatsächliche tägliche Produktion, nicht um Ihnen die doppelte Kapazität zu verkaufen, die Sie benötigen. Unterstützung für Kunden im Ausland mit klarer Dokumentation, Fernfehlerbehebung und Ersatzteilverfügbarkeit. Besuch Ihrer Anlage während der Planung (entweder persönlich oder detaillierte Video-/Fotoüberprüfung), um echte Einschränkungen zu verstehen.
**Beste Eignung Für:** Fabriken mit klaren Produktionszielen, spezifischer Werkstückgeometrie, Qualitätsanforderungen, die für Ihren Endmarkt relevant sind, und dem Wunsch, nicht an eine starre Standardlösung gebunden zu sein. Schreiner, Aluminiumverarbeiter, Marken für Gartenmöbel im Freien und individuelle Metallwerkstätten. Auch ideal, wenn Sie in einer Region weit entfernt von großen Gerätezentren (Deutschland, Algerien, Indien usw.) sind und eine Lieferantenverlässlichkeit benötigen, die nicht vom wöchentlichen Flug eines Technikers abhängt.
**Typischer Investitionsbereich:** 150.000–350.000 USD für halb- bis hochautomatisierte Anlagen, abhängig von Kapazität und Anpassungstiefe. Nicht die günstigste Lösung, aber transparente Kostenaufteilung und starke ROI-Argumentation.
Unsere Kunden haben uns gesagt: "Andere Anbieter versuchten, uns von der Standardlösung zu überzeugen; Ketum hat für uns entworfen." Dieser Unterschied zählt über die 5–10 Jahre, in denen Sie diese Geräte betreiben.
Wichtigster Entscheidungspunkt: Wenn Ihr Werkstück nicht standardisiert ist, wenn Ihre Qualitätsanforderungen streng sind oder wenn Sie in einer Region mit schwacher Unterstützung durch generische Anbieter sind, ist die Wahl eines partners, der auf Anpassung setzt, kein Upsell—es ist Risikominderung.
Abschließende Gedanken und nächste Schritte
So wählen Sie den richtigen Anbieter:
Die Wahl der Ausrüstung hängt von fünf Faktoren ab:
-
Werkstückpassform: Versteht der Anbieter Ihre Teilegeometrie, Größe, Gewicht und Beschichtungsanforderungen? Wenn er die gleiche Linie an Schreiner und Profiler Hersteller verkauft, denkt er nicht tief genug nach.
-
Realistische Volumenplanung: Entspricht die vorgeschlagene Linie Ihrer tatsächlichen täglichen Produktion, oder verkaufen sie Kapazitäten, die Sie nicht benötigen?
-
Qualitätsglaubwürdigkeit: Haben Sie echte Produktionsstücke gesehen, keine Demos? Haben Sie beschichtete Teile mit echten Messgeräten gemessen?
-
Gesamtkostenklarheit: Führen sie eine klare Aufstellung der Ausrüstung, Installation, Standortvorbereitung und Schulung durch—oder verstecken sie Kosten und überraschen Sie später?
-
Langfristiger Support: Können sie Sie 2–3 Jahre nach der Installation unterstützen, wenn Sie Fragen zu Filtern, Ersatzteilen oder Fehlerbehebung haben?
Bewerten Sie jeden Anbieter anhand dieser fünf Dimensionen. Der mit der höchsten Gesamtpunktzahl ist in der Regel die sicherste Wahl, auch wenn er nicht der günstigste ist.
Häufige Käuferfragen zur Formulierung Ihrer Anfrage
Wenn Sie bereit sind, einen Lieferanten anzusprechen, seien Sie spezifisch. Fragen Sie nicht nur "Können Sie eine Pulverbeschichtungsanlage machen?" Stattdessen senden Sie diese Informationen:
- Werkstücktyp und typische Abmessungen (Länge, Breite, Höhe, Gewicht)
- Tägliches oder stündliches Produktionsziel
- Material (Stahl, Aluminium, verzinkt usw.)
- Erforderliche Beschichtungstiefe und Toleranz für Gleichmäßigkeit
- Verfügbarer Werkstattplatz und Deckenhöhe
- Elektrische Versorgung (Spannung, Phase, verfügbare Kapazität)
- Bevorzugte Heizquelle (elektrisch oder Gas)
[^1]: Pulverbeschichtung ist eine Methode, bei der trockener Pulver auf Metallteile aufgetragen wird, die elektrostatisch aufgeladen werden und an geerdete Werkstücke haften, was eine überlegene Haltbarkeit und Umweltvorteile im Vergleich zu Flüssiglack bietet.
[^2]: VOCs sind kohlenstoffhaltige chemische Verbindungen, die bei Raumtemperatur leicht verdampfen und zur Luftverschmutzung beitragen; Pulverbeschichtung eliminiert diese Emissionsquelle vollständig.
[^3]: Ein elektrostatisches Feld ist der Bereich um geladene Partikel, in dem elektrische Kräfte ausgeübt werden; bei Sprühpistolen zieht dieses Feld geladene Pulverpartikel zu geerdeten Metallwerkstücken.
[^4]: Kartuschenfilter sind zylindrische Luftreinigungselemente, die Pulverpartikel einfangen, während die Luft durch ihre gefaltete Oberfläche strömt, was eine effiziente Rückgewinnung ungenutzten Pulvers ermöglicht.
[^5]: Ein Mikrometer (Mikron) ist ein Millionstel Meter, die Standardeinheit zur Messung der Trockenschichtdicke in industriellen Beschichtungsanwendungen.
[^6]: ASTM B733 ist die Standard-Testmethode zur Messung der Beschichtungstiefe und Haftungsbewertung von elektrolytisch aufgebrachten metallischen Beschichtungen auf Metallsubstraten.
 German
 English
 Vietnamese
 French