Thiết Bị Sơn Tĩnh Điện Bột: Complete Guide to Types, Costs, and Selection for Manufacturers
Chúng tôi đã làm việc với các nhà máy tủ, nhà sản xuất đồ nội thất ngoài trời và nhà sản xuất nhôm profile trên ba châu lục. Những gì chúng tôi đã học được là: hầu hết các nhà máy đều đánh giá thấp chi phí thực sự của một hệ thống sơn tĩnh điện dạng bột[^1], và nhiều người chọn sai loại thiết bị phù hợp với tình huống sản xuất thực tế của họ. Hướng dẫn này dựa trên góc nhìn trực tiếp đó—cho bạn thấy không chỉ thiết bị sơn tĩnh điện là gì, mà còn cách đánh giá nó phù hợp với nhu cầu sản xuất thực tế, khả năng tài chính và chi phí vận hành lâu dài của bạn.
Thiết bị phủ bột là gì và tại sao nhà máy của bạn lại cần nó?
Sơn tĩnh điện khác biệt cơ bản so với phun sơn lỏng. Thay vì phun sơn ướt, bạn đang phun các hạt bột khô có điện tích, vì vậy chúng bám vào chi tiết kim loại mà không bị trọng lực hoặc sức căng bề mặt kéo xuống. Khi bột đã bám vào phần, bạn nung nó—thường trong lò nung ở nhiệt độ 150–250°C—và bột tan chảy, liên kết hóa học, tạo thành lớp hoàn thiện cứng, bền và đồng đều.
Tại sao điều này lại quan trọng? Bởi vì nếu bạn làm tủ kim loại, hộp kim loại, các loại nhôm hoặc đồ nội thất ngoài trời, lớp sơn tĩnh điện mang lại một lớp hoàn thiện đồng đều hơn, bền hơn, chống ăn mòn tốt hơn và thân thiện với môi trường hơn so với phun sơn dạng lỏng. Phun sơn dạng lỏng để lại bụi phun dư thừa trong không khí, yêu cầu làm sạch dung môi và thường gây ra sự biến đổi màu hoặc chảy nước. Sơn tĩnh điện tái chế bột chưa sử dụng, không tạo ra khí thải. Hợp chất hữu cơ dễ bay hơi (VOC)[^2] lượng khí thải, và cung cấp độ dày nhất quán trên mọi bộ phận.
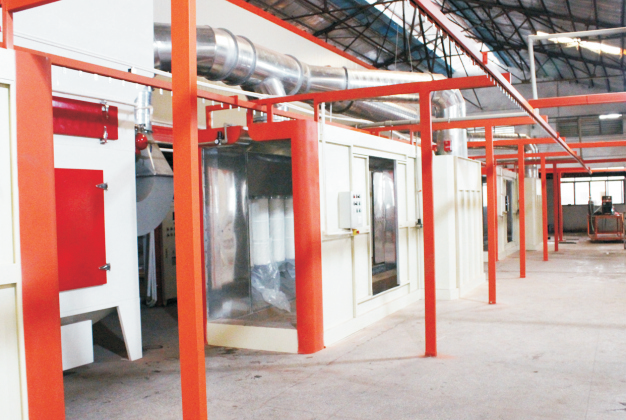
Nhưng đây là điểm khó khăn: thiết bị sơn tĩnh điện không phải là một máy móc đơn lẻ. Đó là một hệ thống—bể tiền xử lý, buồng phun sơn có hệ thống thu hồi, băng chuyền, lò sấy, và hệ thống điều khiển tất cả hoạt động cùng nhau. Nếu bất kỳ phần nào bị cấu hình sai, chất lượng lớp phủ của bạn sẽ bị ảnh hưởng, quá trình sản xuất chậm lại, và lượng phấn thải ra tăng lên.
Tại Sao Chủ Đề Mua Hàng Này Quan Trọng
Một dây chuyền sơn tĩnh điện dạng bột thường có mức đầu tư từ 50.000 đến hơn 500.000 USD tùy thuộc vào mức độ tự động hóa và công suất. Đây không phải là thứ bạn mua theo cảm tính hoặc thay thế nhanh chóng. Khi bạn lắp đặt, bạn đã cam kết với lựa chọn đó ít nhất trong vòng 5–10 năm. Vì vậy, quyết định cần dựa trên dữ liệu thực về khối lượng sản xuất của bạn, kích thước chi tiết gia công, yêu cầu về chất lượng bề mặt và chi phí vận hành lâu dài — không phải dựa trên lời hứa của nhà cung cấp hoặc giả định ngành nghề lỗi thời.
Chúng tôi cũng đã thấy các nhà máy mua các dây chuyền tự động đắt tiền trong khi một hệ thống bán tự động trung bình sẽ phục vụ tốt hơn, và ngược lại. Chúng tôi đã thấy những nơi khác chọn buồng phun sơn không phù hợp với hình dạng chi tiết công việc của họ, dẫn đến việc phủ bề mặt không đều và tỷ lệ loại bỏ cao. Chi phí của những sai lầm này không chỉ là mất vốn đầu tư—đó là nhiều năm đấu tranh với chất lượng, hiệu quả và bảo trì.
Cách Chúng Tôi Đánh Giá Các Nhà Cung Cấp
Hướng dẫn này dựa trên cách chúng tôi tiếp cận việc lựa chọn thiết bị sơn bột với các nhà máy sản xuất vỏ tủ (trường hợp Algeria), nội thất sân vườn ngoài trời (trường hợp Thổ Nhĩ Kỳ), và các thanh nhôm định hình (trường hợp Ấn Độ). Chúng tôi đã xem xét các lựa chọn thiết bị qua góc độ phù hợp với chi tiết gia công, khối lượng sản xuất, yêu cầu chất lượng lớp phủ, tính khả thi của tự động hóa, tổng chi phí sở hữu và độ tin cậy của dịch vụ hậu mãi. Chúng tôi ưu tiên ứng dụng thực tế phù hợp hơn các tuyên bố tiếp thị.
Chúng tôi sẽ đi qua khi nào nên áp dụng, khi nào không phù hợp, và cách tính toán lợi tức đầu tư thực sự.
- Thiết bị phủ bột là gì và tại sao nhà máy của bạn lại cần nó?
- Các loại thiết bị phủ bột chính và sự khác biệt của chúng
- Các thành phần của hệ thống cốt lõi: Hiểu biết về toàn bộ dây chuyền sơn tĩnh điện bột
- Thông số kỹ thuật chính và cách đánh giá chúng
- Tổng chi phí sở hữu: Vượt ra ngoài giá mua thiết bị
- Cách chọn thiết bị phù hợp: Khung quyết định
- Thách thức phổ biến trong triển khai và cách tránh những sai lầm đắt đỏ
- Nhà cung cấp phù hợp với loại khách hàng nào?
- Những suy nghĩ cuối cùng và các bước tiếp theo
Các loại thiết bị phủ bột chính và sự khác biệt của chúng
Phun tĩnh điện so với phun quay và hệ thống HVLP
Khi nói về công nghệ phun, hầu hết các nhà máy nghĩ đến " súng phun tĩnh điện" — và đó là lựa chọn phổ biến. Nhưng có những khác biệt đáng kể trong cách hoạt động của các hệ thống phun khác nhau, và chúng dẫn đến kết quả khác nhau.
Phun tĩnh điện (Electrostatic): Đây là thiết bị chính. Một điện cực áp cao tại đầu súng phun tạo ra một lĩnh vực tĩnh điện[^3]. Các hạt bột được tích điện và bị hút về phía phần kim loại đất, vì vậy bột chảy về phía chi tiết gia công và bao phủ các cạnh và rãnh tự nhiên. Đó là lý do tại sao phun tĩnh điện hoạt động rất tốt cho các hình dạng phức tạp. Nó hiệu quả (tỷ lệ sử dụng bột có thể đạt tới 95%+), nhanh chóng và tương đối dễ vận hành. Hầu hết các nhà máy sản xuất tủ, vỏ và nội thất sử dụng công nghệ này.
Phun quay (Disc): Thay vì súng tuyến tính, một đĩa quay hoặc chuông phun bột ra ngoài. Phương pháp này không dựa vào lực hút tĩnh điện, nên hoạt động với cả bột dẫn điện và không dẫn điện. Nó tạo ra phân bố hạt mịn hơn và có thể đạt được lớp hoàn thiện mượt mà hơn. Tuy nhiên, nó có tổn thất bột cao hơn, yêu cầu lượng bột lớn hơn và ít phù hợp với các hình dạng cạnh phức tạp. Chúng tôi thường khuyên dùng phun quay chỉ khi bạn phủ lớp lên các bề mặt rất mỏng manh hoặc lớp phủ không dẫn điện — và các nhà máy sản xuất tủ và nội thất hiếm khi cần đến công nghệ này.
HVLP (Lưu lượng cao, Áp lực thấp): Về mặt kỹ thuật, đây là phương pháp phun chất lỏng, và chúng tôi đề cập đến nó chỉ để làm rõ rằng nó không thường đi kèm với lớp phủ bột. HVLP dành cho sơn lỏng. Đừng nhầm lẫn hai loại này.
Đối với 95% các nhà sản xuất nội thất kim loại, tủ và vỏ, phun tĩnh điện là lựa chọn phù hợp. Nó hiệu quả, lặp lại được và đã được chứng minh. Quyết định không phải "phương pháp phun nào" mà là "bao nhiêu súng phun tôi cần, và chúng có tự động hay thủ công?"
Dây chuyền thủ công, bán tự động và hoàn toàn tự động
Đây là nơi các khác biệt về chi phí và khả năng thực sự xuất hiện.
Buồng phun sơn thủ công: Một công nhân cầm súng phun sơn và phun thủ công các bộ phận. Buồng có hệ thống thu hồi (bộ lọc cyclone hoặc cartridge) để bắt giữ bột chưa sử dụng. Đây là điểm nhập cảnh rẻ nhất—thường từ 30.000–80.000 USD cho một buồng với hệ thống thu hồi cơ bản. Yêu cầu người vận hành có kỹ năng, tạo ra một số biến thể về độ dày lớp phủ, và chậm nếu các chi tiết lớn hoặc cần sản lượng cao. Phù hợp nhất cho các xưởng gia công, công việc tùy chỉnh số lượng nhỏ, hoặc nhà máy có hình dạng chi tiết thay đổi nhiều. Không khuyến khích nếu sản lượng hàng ngày của bạn vượt quá 100–200 chi tiết.
Dây chuyền bán tự động: Các chi tiết di chuyển trên băng chuyền qua buồng phun sơn. Súng phun (hoặc nhiều súng) cố định, và băng chuyền mang các chi tiết qua vùng phun. Một công nhân đặt chi tiết lên băng chuyền và lấy ra sau khi phủ lớp sơn. Buồng, lò sấy, và khoảng cách giữa chi tiết và buồng đều được tối ưu cho kích thước chi tiết cụ thể. Chi phí thường từ 120.000–250.000 USD. Độ đồng đều lớp phủ cao hơn nhiều so với phun thủ công (vì khoảng cách và góc súng so với chi tiết nhất quán), năng suất ổn định, và lao động thấp hơn (một công nhân có thể quản lý toàn bộ dây chuyền). Đây là điểm lý tưởng cho hầu hết các nhà máy sản xuất nội thất kim loại đang phát triển—chất lượng tốt, sản lượng đáng tin cậy, bảo trì dễ dàng.
Dây chuyền hoàn toàn tự động: Các chi tiết được tải vào một đầu, và dây chuyền xử lý mọi thứ: phun sơn, sấy, làm mát, xả hàng. Không có sự can thiệp của con người trong buồng phun. Góc súng, thời gian, và điều kiện buồng được điều khiển bằng máy tính. Chi phí thường từ 300.000–800.000+ USD tùy theo công suất và mức độ tinh vi. Phù hợp cho sản xuất số lượng lớn, tiêu chuẩn (hơn 5.000 chi tiết mỗi ngày) với thời gian hoàn vốn nhanh. Tuy nhiên, nếu hình dạng chi tiết thay đổi thường xuyên hoặc sản lượng không thực sự cao, dây chuyền tự động trở thành một gánh nặng đắt đỏ—khó lập trình lại, tốn kém bảo trì, và sinh lợi thấp.
Kinh nghiệm của chúng tôi: hầu hết các nhà máy sản xuất tủ và nội thất nhôm đều thuộc loại bán tự động. Họ có kích thước chi tiết rõ ràng, sản lượng hàng ngày ổn định (500–2.000 chi tiết), và hưởng lợi rất nhiều từ việc chuyển đổi từ thủ công sang bán tự động. Chuyển trực tiếp sang tự động hoàn toàn nghe có vẻ hấp dẫn trên giấy, nhưng thường dẫn đến hối tiếc—chi phí vốn cao, hoạt động không linh hoạt, và sử dụng không hiệu quả nếu sản lượng không thực sự ổn định.
Core System Components: Understanding the Dây chuyền Phủ Bột Hoàn chỉnh
Đây là nơi nhiều nhà máy mắc sai lầm đầu tiên: họ tập trung vào buồng phun sơn và quên rằng buồng phun sơn chỉ là một phần của toàn bộ quy trình. Một dây chuyền sơn bột hoàn chỉnh gồm năm giai đoạn quan trọng, và cấu hình yếu ở bất kỳ giai đoạn nào cũng sẽ kéo giảm hiệu quả toàn bộ hoạt động của bạn.
Tiền xử lý và Chuẩn bị bề mặt
Kim loại thô—dù là thép, nhôm hay mạ kẽm—chứa dầu, rỉ sét, vảy hoặc oxy hóa. Nếu phun bột trực tiếp lên kim loại bẩn, bột sẽ không bám dính tốt, và lớp phủ của bạn sẽ thất bại. Vì vậy, giai đoạn đầu tiên là tiền xử lý: ngâm các chi tiết trong các bồn hóa chất để loại bỏ dầu, chuyển đổi bề mặt, và chuẩn bị cho quá trình phủ lớp sơn.
Một dây chuyền tiền xử lý điển hình gồm: bồn tẩy dầu → xả sạch → lớp phủ chuyển đổi (phốt phát hoặc chromate) → xả cuối cùng → hong khô bằng khí hoặc thổi khí ấm.
Chi phí: từ 20.000–50.000 USD tùy theo kích thước bồn và mức độ tự động hóa. Đây là điều không thể bỏ qua—nhiều nhà máy cố gắng bỏ qua hoặc sử dụng kém, rồi đổ lỗi cho độ bám dính kém của hệ thống phun hoặc sấy. Sai lầm. Độ bám dính bắt đầu từ tiền xử lý.
Yếu tố cần xem xét: Đảm bảo rằng dây chuyền tiền xử lý của bạn phù hợp với công suất dự kiến. Nếu bạn sấy khô 100 chi tiết mỗi giờ nhưng dây chuyền tiền xử lý chỉ xử lý được 60, bạn đã tạo ra điểm nghẽn. Ngoài ra, nếu bạn phủ lớp cho nhôm và thép với yêu cầu bề mặt khác nhau, bạn có thể cần dây chuyền tiền xử lý riêng hoặc hóa chất linh hoạt.
Thiết bị phun, thu hồi và sấy khô
Buồng phun: Đây là nơi súng phun điện tích tĩnh điện phun bột lên chi tiết. Buồng là không gian kín với luồng khí được kiểm soát—khí từ trên hoặc phía sau, kéo bụi bột dư thừa về khu vực thu gom. Một buồng thiết kế tốt giảm thiểu mất mẻ bụi dư và giữ bột trong phạm vi kiểm soát.
Chi phí: từ 40.000–150.000 USD tùy theo kích thước và loại tự động hay thủ công.
Hệ thống thu hồi bột: Bột dư thừa bị hút ra khỏi dòng khí của buồng phun bằng bộ lọc cartridge[^4] hoặc bộ phân ly cyclone. Bột chưa sử dụng được thu thập trong một thùng chứa và được tuần hoàn trở lại súng phun. Một hệ thống thu hồi tốt có thể đưa 85–95% bột chưa sử dụng trở lại sử dụng. Một hệ thống kém sẽ mất 20–30% bột làm chất thải.
Chi phí: 15.000–40.000 USD. Nhưng vấn đề là: một hệ thống thu hồi rẻ tiền có thể tiết kiệm 5.000 USD ban đầu, nhưng sẽ khiến bạn mất hơn 10.000 USD mỗi năm do bột bị lãng phí. Đây là một sự tiết kiệm sai lầm.
Lò sấy: Sau khi phun, bộ phận đi vào lò nung nơi nhiệt độ (thường từ 150–230°C, thời gian giữ từ 10–30 phút tùy thuộc vào loại bột) khiến bột chảy và liên kết chéo, tạo ra lớp hoàn thiện cứng cuối cùng.
Lò sấy đóng vai trò chính gồm hai loại: lò sấy đối lưu theo lô (bộ phận đi vào bằng xe đẩy, cửa lò đóng, mọi thứ được làm nóng) và lò sấy băng chuyền liên tục (bộ phận di chuyển qua lại trên băng chuyền). Lò sấy theo lô có giá rẻ hơn (40.000–100.000 USD), phù hợp với sản lượng thấp, nhưng thời gian chu trình dài. Lò sấy liên tục đắt hơn (80.000–200.000+ USD) nhưng hỗ trợ sản lượng cao hơn và quá trình sấy đồng đều hơn.
Các tùy chọn nguồn nhiệt: Sưởi điện sạch nhất nhưng tốn kém khi vận hành với sản lượng lớn. Sưởi bằng gas (khí tự nhiên hoặc propane) rẻ hơn mỗi đơn vị nhiệt nhưng yêu cầu thông gió và tuân thủ các quy định về khí gas địa phương. Lò sấy điện phổ biến ở những khu vực có điện năng rẻ; lò gas phổ biến nơi điện năng đắt đỏ.
Hệ thống băng chuyền và xử lý
Đây thường là thành phần bị bỏ qua. Nếu băng chuyền của bạn không chịu được trọng lượng của bộ phận, nếu tốc độ băng chuyền không phù hợp với thời gian phun và thời gian sấy, hoặc nếu hình dạng băng chuyền không phù hợp với hình dạng bộ phận, toàn bộ dây chuyền sẽ gặp sự cố.
Ví dụ: Bạn thiết kế dây chuyền để phun 200 bộ phận mỗi giờ. Nhưng băng chuyền của bạn chỉ dài 20 mét, thời gian phun là 2 phút, và thời gian sấy là 20 phút. Bộ phận của bạn cần tổng cộng 22 phút trong dây chuyền, vì vậy công suất thực tế là 22/60 × 200 = 73 bộ phận mỗi giờ. Bạn đã mất 60% công suất dự kiến vì băng chuyền quá ngắn.
Chi phí: 30.000–100.000+ USD tùy thuộc vào chiều dài, khả năng chịu tải và biến động tốc độ. Nhưng khoản đầu tư này ảnh hưởng trực tiếp đến việc bạn có đạt mục tiêu sản xuất hay không.
Yếu tố cần xem xét: Nếu bạn phủ lớp chống ăn mòn cho các profile nhôm, băng chuyền của bạn cần hỗ trợ treo các bộ phận theo chiều dọc (giá treo profile). Nếu bạn phủ lớp cho các tấm tủ phẳng, bạn cần băng chuyền nằm ngang hoặc nghiêng nhẹ. Nếu phủ lớp cho các hộp đã lắp ráp, bạn cần băng chuyền xích chắc chắn. Đừng nghĩ rằng băng chuyền tiêu chuẩn sẽ phù hợp — thường thì không.
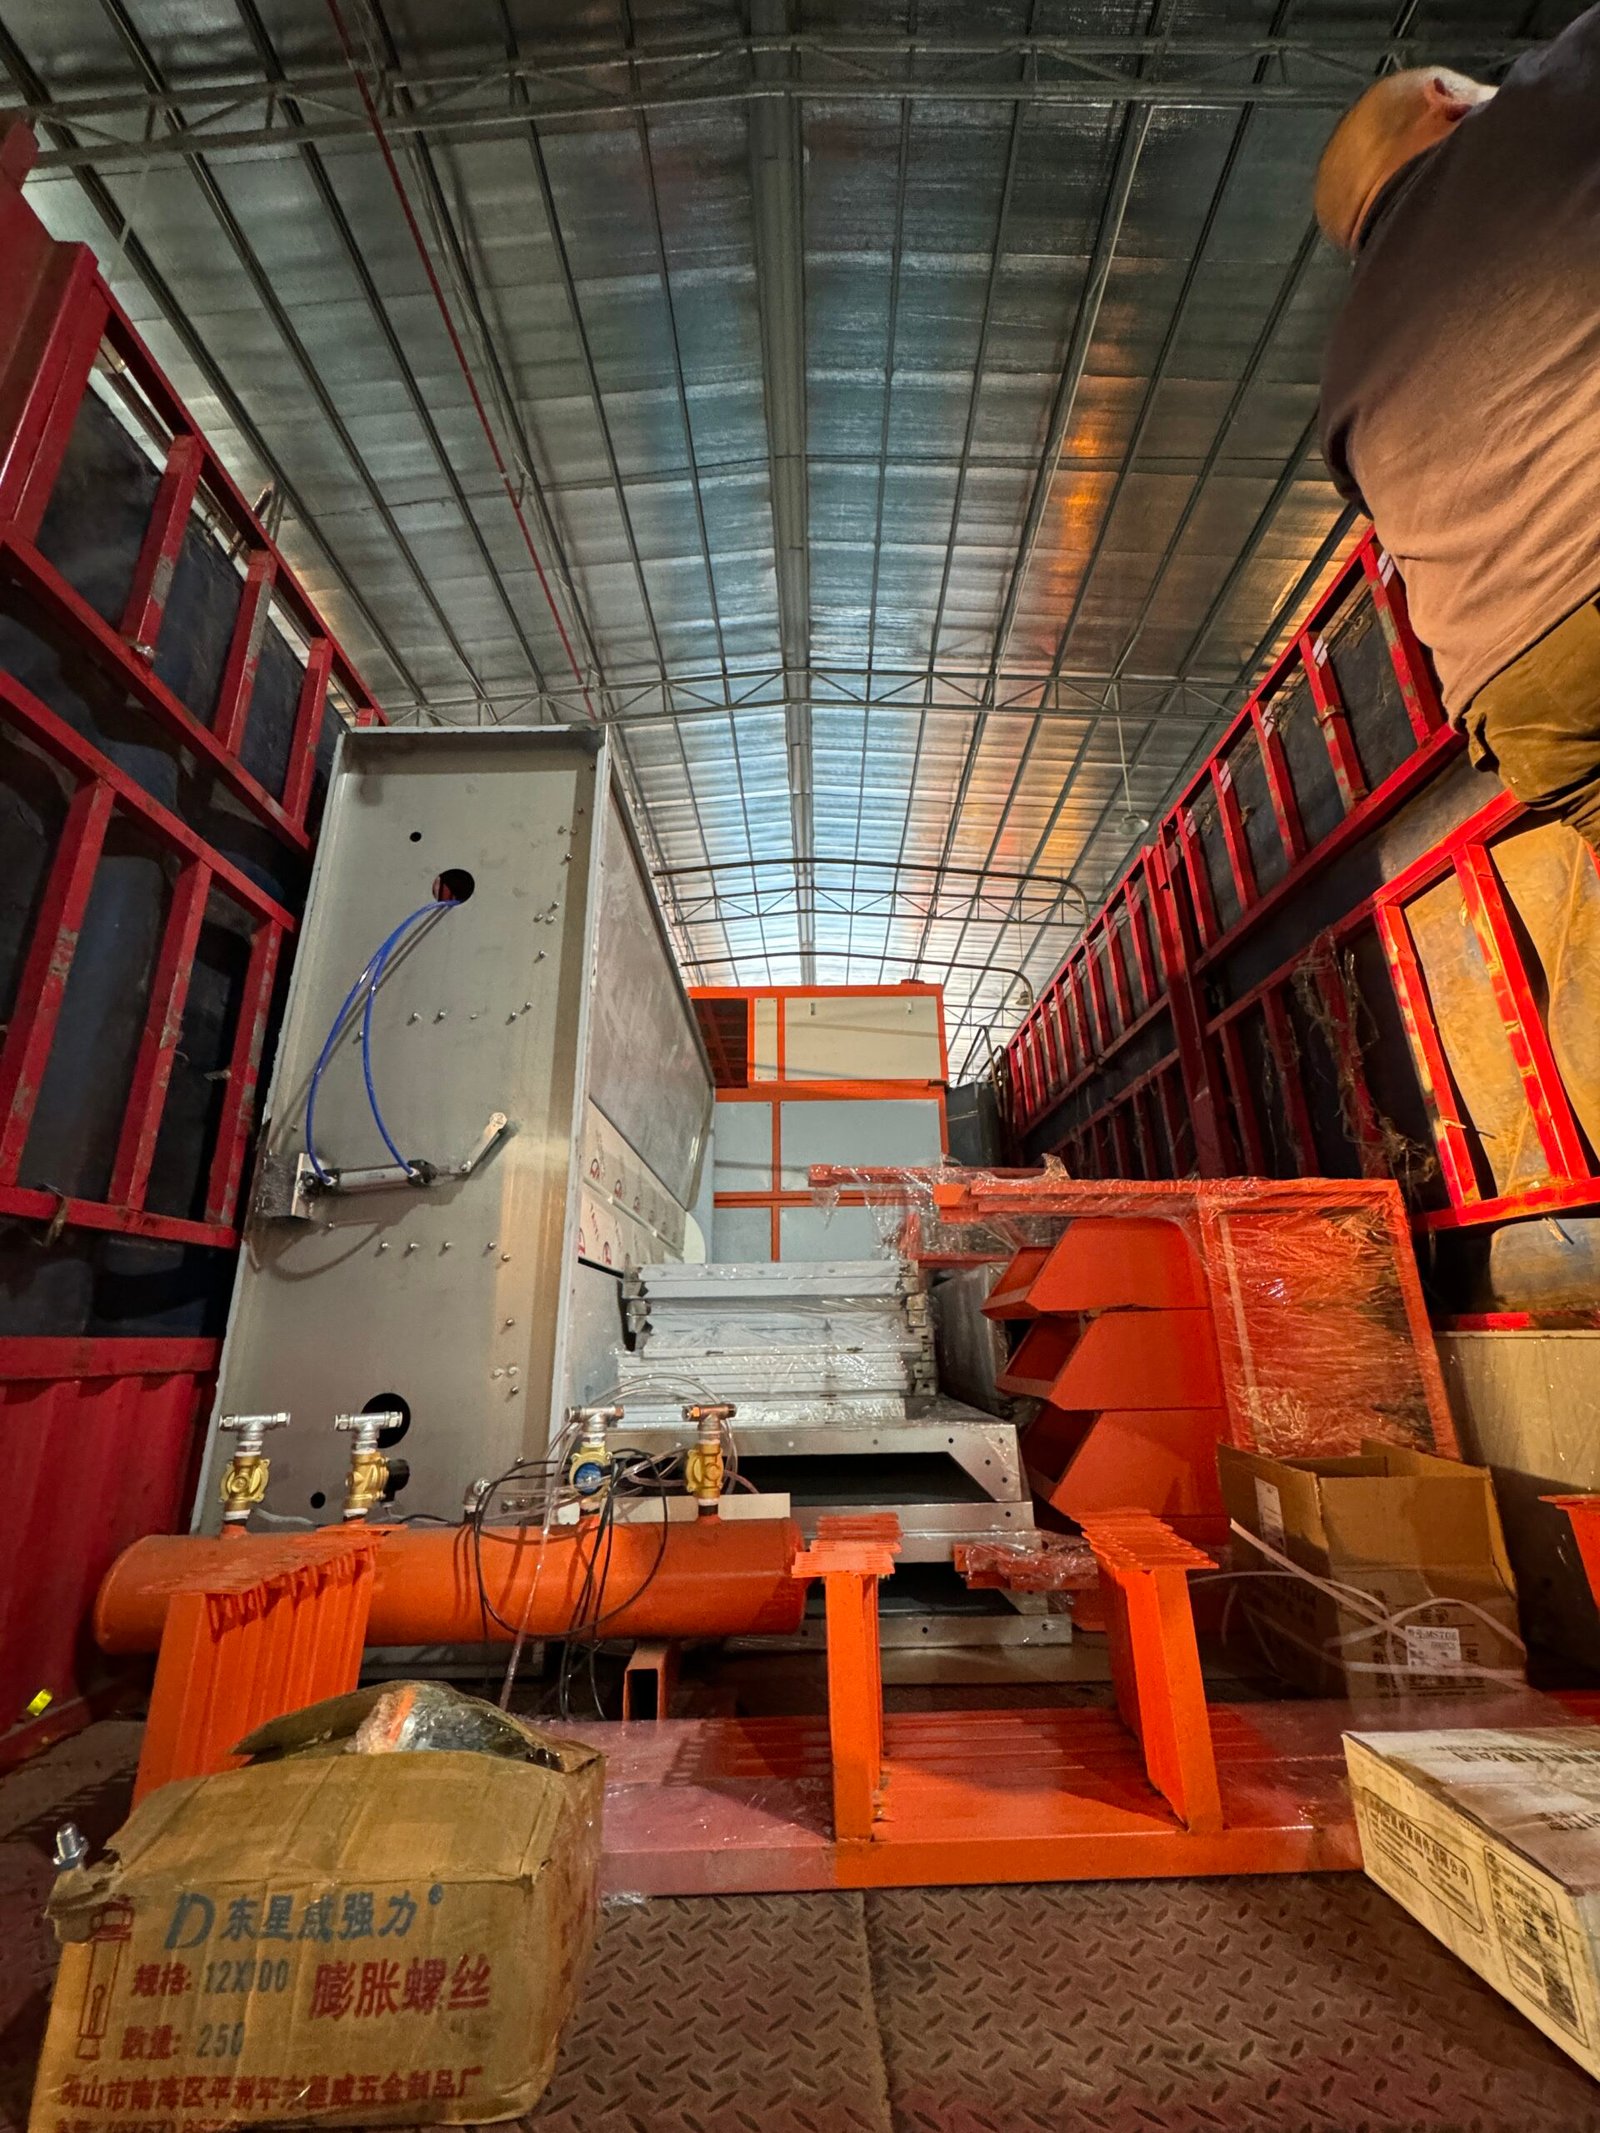
Các thông số kỹ thuật chính và cách đánh giá chúng phù hợp với nhu cầu sản xuất của bạn
Tiêu chuẩn độ dày và đồng đều lớp phủ
Độ dày lớp phủ bột được đo bằng micron[^5] (µm). Hầu hết các ứng dụng công nghiệp nhắm tới độ dày lớp phim khô từ 60–120 micron. Vỏ tủ thường nhắm tới 80–100 µm, nội thất ngoài trời có thể nhắm tới 100–150 µm (để tăng cường chống ăn mòn), và một số profile nhôm có thể nhắm tới 50–80 µm.
Nhưng điều quan trọng hơn là: độ đồng đều. Nếu đặc điểm kỹ thuật của bạn ghi là 80±10 µm, bạn cần duy trì chính xác phạm vi đó, không phun 60 µm ở các cạnh và 120 µm ở giữa. Kỹ thuật phun không tốt, khoảng cách súng không đúng, hoặc xử lý khí không đầy đủ đều gây ra sự biến thiên về độ dày.
Cách đánh giá: Yêu cầu nhà cung cấp thiết bị cung cấp dữ liệu đo độ dày từ khách hàng tham khảo của họ. Không chỉ một bộ phận, mà là các bộ phận từ một lô sản xuất đầy đủ. Nếu họ chỉ cho bạn xem một mẫu nguyên vẹn, đó không phải dữ liệu thực sự. Nếu họ cho xem 20 bộ phận từ một ca làm việc và tất cả đều nằm trong thông số kỹ thuật, đó là dữ liệu đáng tin cậy.
Khuyến nghị của chúng tôi: Trước khi cam kết với nhà cung cấp, hãy yêu cầu thăm khách hàng tham khảo của họ và xem các bộ phận đã được phủ thật sự dưới máy đo độ dày lớp phủ (PosiTector hoặc tương tự). Xem mức độ nhất quán thực sự của chúng. Bước này một mình có thể ngăn chặn nhiều vấn đề hơn bất kỳ bước xác nhận nào khác.
Năng lực sản xuất và Tỷ lệ sử dụng bột phủ
Năng lực (bộ phận/giờ hoặc kg/giờ): Đây là mục tiêu thông lượng của bạn. Một dây chuyền bán tự động có thể xử lý từ 50–200 bộ phận mỗi giờ tùy thuộc vào kích thước bộ phận, thời gian curing, và chiều dài băng chuyền. Một dây chuyền tự động tốc độ cao có thể xử lý hơn 500 bộ phận mỗi giờ. Nhưng hãy nhớ: năng lực chỉ đạt được nếu mọi giai đoạn của dây chuyền được tối ưu hóa. Nếu xử lý tiền xử lý chậm hoặc thời gian curing dài, năng lực thực tế sẽ giảm.
Tỷ lệ sử dụng bột phủ: Điều này rất quan trọng cho chi phí. Một hệ thống phun phẳng điện tốt có thể thu hồi hơn 90% bột phủ. Một hệ thống trung bình thu hồi từ 70–80%. Thu hồi kém nghĩa là bạn phải mua thêm bột để bù đắp cho lượng thải ra.
Ví dụ: Nếu bạn phun 100 kg bột mỗi ngày với tỷ lệ thu hồi 90%, bạn sử dụng 100 kg và mất 10 kg (lỗi). Nếu tỷ lệ thu hồi chỉ 70%, bạn mất 30 kg mỗi ngày. Với giá bột chất lượng từ 5–8 USD/kg, đó là 60–240 USD mỗi ngày trong lượng thải, hoặc 15.000–60.000 USD mỗi năm. Trong 5 năm, việc thu hồi kém gây thiệt hại từ 75.000–300.000 USD. Vì vậy, một hệ thống phun có giá rẻ hơn 20.000 USD nhưng thu hồi kém thực chất lại rất đắt.
Cách đánh giá: Yêu cầu nhà cung cấp cung cấp dữ liệu tiêu thụ bột đã được ghi chép rõ ràng từ dây chuyền của họ. Tính toán tổng chi phí bột trên mỗi bộ phận đã phủ (không chỉ chi phí vật liệu, mà còn lượng bột thực tế sử dụng cho mỗi bộ phận). So sánh các nhà cung cấp dựa trên tiêu chí này, không chỉ dựa vào giá thiết bị.
Tiêu thụ năng lượng và Tuân thủ môi trường
Lò curing hoạt động ở 200°C suốt cả ngày tiêu thụ từ 20–50+ kW tùy theo kích thước. Trong một năm, đó là 50.000–200.000+ kWh. Với giá từ 0,10–0,20 USD/kWh, đó là chi phí năng lượng từ 5.000–40.000 USD mỗi năm.
Lò nung dùng khí đốt rẻ hơn để vận hành nếu giá khí đốt địa phương thấp, nhưng chúng yêu cầu hệ thống thông gió, hệ thống thoát khói, và tuân thủ an toàn khí đốt. Lò điện thì dễ lắp đặt hơn nhưng chi phí vận hành cao hơn ở những khu vực có giá điện cao.
Tuân thủ môi trường: Việc phủ bột tĩnh điện rất sạch sẽ (không phát thải dung môi), nhưng bạn vẫn cần tuân thủ các tiêu chuẩn chất lượng không khí địa phương về bụi bột. Hệ thống thu hồi của bạn phải ngăn chặn bụi bột thoát ra không khí xung quanh. Ở nhiều khu vực, bạn còn cần có tài liệu về xử lý bụi bột (bụi thừa không dùng phải được xử lý đúng cách hoặc tái chế).
Cách đánh giá: Ước tính chi phí năng lượng hàng năm của bạn. Yêu cầu nhà cung cấp cung cấp thông số tiêu thụ năng lượng dưới tải. Cũng xác nhận các giấy phép môi trường địa phương bạn cần—một số khu vực yêu cầu kiểm tra khí thải, một số không.
Tổng chi phí sở hữu: Vượt ra ngoài giá mua thiết bị
Đây là phần phân biệt quyết định thực sự với những dự đoán mơ hồ. Hầu hết các nhà máy chỉ tập trung vào giá mua thiết bị (giả sử khoảng 150.000 USD cho một dây chuyền bán tự động trung bình). Nhưng chi phí sở hữu thực sự cao hơn nhiều, và tích lũy theo thời gian.
Đầu tư Giai đoạn đầu (Thiết bị, Lắp đặt, Sửa đổi nhà máy)
Thiết bị riêng: 100.000–300.000 USD (tùy thuộc vào tự động hóa và công suất)
Lắp đặt và vận hành thử: 10.000–30.000 USD. Bao gồm giao hàng, tháo dỡ, lắp ráp, kết nối điện, và kiểm tra ban đầu.
Sửa đổi nhà máy: 20.000–100.000+ USD. Bạn có thể cần nâng cấp công suất bảng điện, lắp đặt hệ thống thông gió mới, thêm đường ống khí nén, lắp đặt hệ thống lưu trữ và xử lý bột, tạo đủ diện tích sàn, và gia cố sàn nếu lò nướng nặng. Nhiều nhà máy đánh giá thấp điều này—họ nghĩ chỉ cần "đặt vào" thiết bị, rồi phát hiện ra cần 50.000 USD để chuẩn bị mặt bằng.
Đào tạo nhân viên: 2.000–5.000 USD. Đào tạo chất lượng giúp ngăn ngừa thất bại vận hành sớm.
Tổng chi phí giai đoạn đầu: 130.000–435.000+ USD (thiết bị + lắp đặt + chuẩn bị mặt bằng + đào tạo)
Một nhà máy chỉ báo giá thiết bị (100.000 USD) đang che giấu 30.000–335.000 USD chi phí ẩn.
Chi phí vận hành dài hạn (Năng lượng, Phế phẩm bột, Bảo trì)
Tiêu thụ và phế phẩm bột: Đối với dây chuyền phun 500 chi tiết/ngày với mức tiêu thụ bột trung bình 200g mỗi chi tiết, bạn tiêu thụ 100 kg/ngày. Với hệ thống phục hồi 90%, bạn mất 10 kg/ngày = 50 kg/tuần = 2.600 kg/năm. Với giá 6 USD/kg, đó là 15.600 USD/năm. Trong 5 năm: 78.000 USD chỉ riêng phí phế phẩm bột.
Với hệ thống phục hồi tốt hơn (95%), bạn chỉ mất 5 kg/ngày, chi phí 7.800 USD/năm, hoặc 39.000 USD trong 5 năm. Sự khác biệt là 39.000 USD cho hệ thống phục hồi tốn 10.000 USD nhiều hơn ban đầu. Lợi tức đầu tư rõ ràng.
Chi phí năng lượng: Lò nướng liên tục 50 kW hoạt động 8 giờ/ngày = 400 kWh/ngày = 100.000 kWh/năm. Với giá 0,12 USD/kWh = 12.000 USD/năm. Trong 5 năm: 60.000 USD.
Bảo trì và vật tư tiêu hao: Lọc súng phun, băng chuyền, vòi phun, và sửa chữa định kỳ cộng thêm từ 3.000–8.000 USD/năm tùy theo độ phức tạp và tuổi của dây chuyền. Trong 5 năm: 15.000–40.000 USD.
Nhân công: Dây chuyền bán tự động cần 1–2 nhân viên vận hành chuyên dụng. Với mức lương 25.000 USD/năm mỗi người, tổng cộng là 25.000–50.000 USD/năm. Trong 5 năm: 125.000–250.000 USD.
Tổng chi phí vận hành 5 năm: 295.000–422.000 USD (ngoại trừ lao động, thay đổi theo vùng)
Vì vậy, khoản đầu tư thiết bị 150.000 USD sẽ tăng lên tổng chi phí 5 năm từ 445.000–585.000 USD. Và phép tính này giả định không có sự cố lớn hoặc sửa chữa bất ngờ.
So sánh Chi phí theo Quy mô Sản xuất và Mức độ Tự động hóa
Hãy mô hình hóa ba kịch bản thực tế:
Kịch bản A: Cửa hàng nhỏ, 200 bộ phận/ngày, buồng phun sơn thủ công
Thiết bị: 60.000 USD | Chuẩn bị địa điểm: 15.000 USD | Tổng chi phí giai đoạn đầu: 75.000 USD
Chi phí vận hành hàng năm: 40.000 USD (điện năng + bột phủ + bảo trì tối thiểu + 1 nhân viên)
Chi phí 5 năm: 75.000 + (40.000 × 5) = 275.000 USD
Chi phí trên mỗi bộ phận (giả sử 250 ngày làm việc/năm): 275.000 / (200 × 250 × 5) = 1,10 USD/bộ phận
Kịch bản B: Nhà sản xuất tủ ngày càng phát triển, 800 bộ phận/ngày, dây chuyền bán tự động
Thiết bị: 180.000 USD | Chuẩn bị địa điểm: 40.000 USD | Tổng chi phí giai đoạn đầu: 220.000 USD
Chi phí vận hành hàng năm: 55.000 USD (điện năng + bột phủ + bảo trì + 1,5 nhân viên)
Chi phí 5 năm: 220.000 + (55.000 × 5) = 495.000 USD
Chi phí trên mỗi bộ phận: 495.000 / (800 × 250 × 5) = 0,50 USD/bộ phận
Kịch bản C: Nhà máy nội thất sản lượng lớn, 2.500 bộ phận/ngày, dây chuyền tự động
Thiết bị: 400.000 USD | Chuẩn bị địa điểm: 80.000 USD | Tổng chi phí giai đoạn đầu: 480.000 USD
Chi phí vận hành hàng năm: 85.000 USD (điện năng + bột phủ + bảo trì + 2 nhân viên)
Chi phí 5 năm: 480.000 + (85.000 × 5) = 905.000 USD
Chi phí trên mỗi bộ phận: 905.000 / (2.500 × 250 × 5) = 0,29 USD/bộ phận
Thông tin chính: Cài đặt thủ công nhỏ nhất có chi phí trên mỗi bộ phận cao nhất (1,10 USD). Cài đặt tự động lớn nhất có chi phí thấp nhất trên mỗi bộ phận (0,29 USD). Nhưng nếu cửa hàng nhỏ cố gắng chuyển sang tự động hóa (dự đoán chi phí của Kịch bản C), họ sẽ hoạt động với sản lượng thấp, đẩy chi phí trên mỗi bộ phận lên mức 2–3 USD, và thua lỗ. Thiết bị phù hợp phụ thuộc vào quy mô sản xuất thực tế của bạn, không phải mong muốn của bạn.
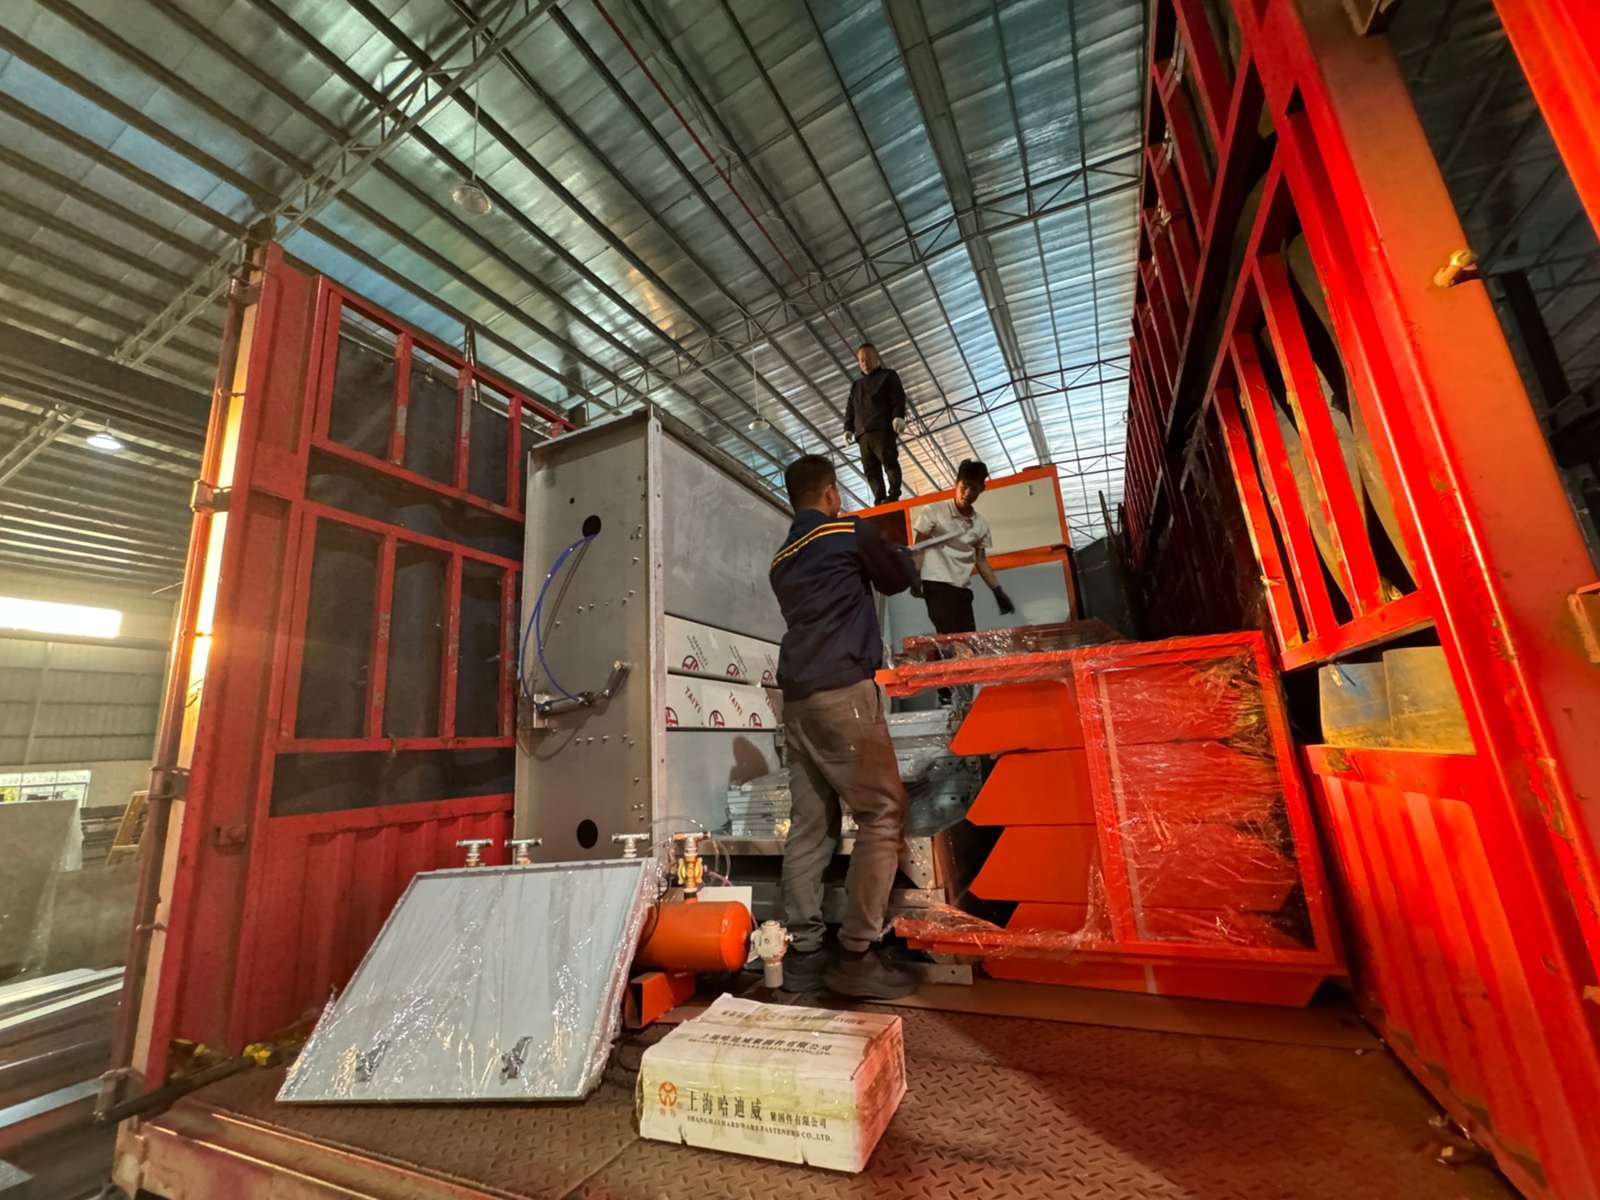
Cách chọn thiết bị phù hợp: Khung quyết định cho các kịch bản sản xuất khác nhau
Tiêu chí lựa chọn dựa trên loại sản phẩm (Tủ, Nội thất ngoài trời, Hồ sơ nhôm)
Tủ kim loại và hộp đựng: Bạn cần độ đồng đều lớp phủ, phủ cạnh tốt và độ bám dính đáng tin cậy. Các bộ phận của tủ thường phẳng hoặc hình hộp với hình dạng rõ ràng. Một dây chuyền bán tự động với súng phun cố định hoạt động tốt. Thời gian đóng rắn trung bình (thường từ 15–20 phút). Băng chuyền có thể là chuỗi ngang. Khuyến nghị: bán tự động trung bình, tổng công suất 100–200 kW, 150.000–250.000 USD. Thách thức lớn nhất thường là phủ cạnh và góc—đảm bảo vị trí súng phun của bạn được tối ưu hóa cho hình dạng hộp.
Nội thất ngoài trời (nhôm, sắt rèn, thép): Bạn cần lớp phủ dày hơn, bền hơn để chống thời tiết. Các bộ phận có thể có hình dạng phức tạp (khung cong, mối nối, chi tiết). Một dây chuyền bán tự động hoặc tự động cao cấp phù hợp hơn. Thời gian đóng rắn có thể lâu hơn (25–30 phút cho các loại bột phủ ngoài trời). Hệ thống phục hồi của bạn phải xuất sắc để giảm thiểu sử dụng bột phủ. Tiền xử lý phải chắc chắn vì nội thất ngoài trời để ngoài trời nhiều năm. Khuyến nghị: bán tự động trung bình đến cao cấp hoặc tự động cấp nhập môn, 150–250 kW, 200.000–350.000 USD. Hợp tác với nhà cung cấp bột phủ chuyên về lớp phủ ngoài trời.
Hồ sơ nhôm (ép đùn, khung cửa sổ, v.v.): Bạn cần kiểm soát độ dày chặt chẽ (thường từ 50–80 µm), hình dạng đồng nhất trên các bộ phận dài và năng suất cao. Hồ sơ treo theo chiều dọc hoặc di chuyển theo chiều dài của dây chuyền. Hệ thống treo ngang chuyên dụng hoặc hệ thống xoay dọc là điển hình. Tốc độ băng chuyền và thời gian đóng rắn phải được phối hợp chặt chẽ. Thường cần tự động hoặc bán tự động công nghệ cao. Khuyến nghị: dây chuyền ngang hoặc xoay chuyên dụng, 100–250 kW, 200.000–400.000 USD. Đây là kịch bản đòi hỏi kỹ thuật cao nhất vì lớp phủ hồ sơ có thể nhìn thấy từ nhiều góc độ và sự biến đổi rõ ràng ngay lập tức.
Phù hợp thông số kỹ thuật thiết bị với sản lượng và yêu cầu chất lượng của bạn
Bước 1: Xác định mục tiêu sản lượng hàng ngày của bạn. Không phải hy vọng lạc quan, mà là dự kiến thực tế dựa trên đơn hàng của khách hàng.
Ví dụ: "Chúng tôi hiện sản xuất 600 hộp tủ mỗi ngày và dự kiến tăng lên 1.000 hộp mỗi ngày trong vòng 3 năm."
Bước 2: Ước lượng thời gian chu kỳ của bạn qua dây chuyền. Mỗi bộ phận mất bao lâu trong buồng phun + thời gian trong lò đóng rắn + thời gian làm mát/xử lý?
Ví dụ: phun 3 phút + đóng rắn 25 phút + xử lý 5 phút = tổng cộng 33 phút cho mỗi bộ phận.
Bước 3: Tính chiều dài và tốc độ băng chuyền cần thiết. Với 33 phút cho mỗi bộ phận và 1.000 bộ phận/ngày (làm việc 8 giờ), bạn cần khoảng 60 mét băng chuyền di chuyển với tốc độ 2 m/phút để duy trì dòng chảy. (Điều này đơn giản; tính toán thực tế phụ thuộc vào cấu hình dây chuyền.)
Bước 4: Kiểm tra mức độ biến đổi chất lượng bạn có thể chấp nhận. Nếu bạn bán cho các nhà sản xuất nội thất ngân sách, biến đổi độ dày ±15 µm có thể chấp nhận được. Nếu bạn bán cho nội thất ngoài trời có yêu cầu bảo hành, ±5 µm là thực tế hơn và đòi hỏi kiểm soát phun tốt hơn.
Bước 5: Áp dụng các yêu cầu này vào các danh mục thiết bị. Nếu khối lượng của bạn là 600–1.000 bộ phận/ngày và độ dung sai chất lượng là ±5 µm, bạn có thể cần một dây chuyền bán tự động hoặc tự động ở mức trung bình đến cao, không phải là buồng phun thủ công cơ bản. Cố gắng tiết kiệm tiền bằng cách phun thủ công với khối lượng và chất lượng này sẽ tốn nhiều chi phí hơn cho việc sửa chữa và loại bỏ sản phẩm lỗi.
Đánh giá và kiểm tra tại chỗ trước khi mua cuối cùng
Điều này không thể thương lượng. Trước khi bạn bỏ ra hơn 200.000 USD, hãy đến cơ sở của nhà cung cấp và xem dây chuyền của khách hàng tham khảo của họ hoạt động trong sản xuất — không phải là trình diễn, mà là sản xuất thực sự với các bộ phận ra khỏi máy và được đo lường.
Những điều cần kiểm tra:
-
Độ đồng đều của lớp phủ trên các bộ phận thực tế. Đo 20 bộ phận bằng dụng cụ đo độ dày lớp phủ (PosiTector). Tất cả 20 có nằm trong thông số kỹ thuật của bạn không, hay có 2–3 bộ nằm ngoài không?
-
Phủ mép và góc cạnh. Nhìn kỹ vào các góc trong, mép và các khu vực chi tiết. Phủ có tốt không hay có hiện tượng phun quá mức bỏ sót các vùng nhất định?
-
Tình trạng súng phun. Các súng có được bảo trì tốt không hay trông có vẻ đã cũ? Các đường ống khí và kết nối điện có chuyên nghiệp không?
-
Theo dõi và căn chỉnh băng chuyền. Băng chuyền di chuyển trơn tru hay bị lệch? Bộ phận treo thẳng hay đung đưa?
-
Độ đồng đều của quá trình sấy khô. Mở cửa lò (cẩn thận) và quan sát: phân bố nhiệt đều hay có điểm nóng/lạnh? (Bạn nên thấy sự thay đổi màu đồng đều trên một bộ phận thử nghiệm.)
-
Đơn giản trong vận hành. Người vận hành có thể giải thích rõ ràng các điều khiển không? Hay thiết lập quá phức tạp khiến sự cố là điều không tránh khỏi?
-
Truy cập bảo trì. Các bộ lọc có thể dễ dàng thay thế không? Các súng phun có thể tiếp cận để làm sạch không? Thiết kế có thân thiện với người bảo trì hay là cơn ác mộng?
-
Dữ liệu về chi phí và chất thải. Hỏi khách hàng: "Bạn thực sự sử dụng bao nhiêu bột cho mỗi bộ phận? Chi phí năng lượng hàng năm của bạn là bao nhiêu? Có sửa chữa lớn nào trong năm qua không?"
Nếu nhà cung cấp từ chối cho phép bạn thăm khách hàng tham khảo, đó là dấu hiệu cảnh báo. Hãy rút lui. Một nhà cung cấp uy tín tự hào về kết quả của khách hàng họ.
Thách thức phổ biến trong triển khai và cách tránh những sai lầm đắt đỏ
Lỗi #1: Đánh giá thấp chiều dài băng chuyền và thời gian curing. Nhiều nhà máy thiết kế dây chuyền giả định curing 15 phút, sau đó phát hiện ra bột thực sự cần 25 phút. Đột nhiên băng chuyền quá ngắn, các bộ phận không có đủ thời gian trong lò, chất lượng lớp phủ giảm. Thêm ít nhất 20% chiều dài phụ vào tính toán ban đầu của bạn và xác nhận thời gian curing với nhà cung cấp bột (khác nhau có lịch trình curing khác nhau).
Sai lầm #2: Bỏ qua chất lượng tiền xử lý. Bạn có thể có buồng phun và lò sấy tốt nhất thế giới, nhưng nếu tiền xử lý yếu, độ bám dính thất bại và lớp phủ bong tróc trong thực tế. Đầu tư vào thiết bị và hóa chất tiền xử lý phù hợp. Kiểm tra độ bám dính (ASTM B733[^6] hoặc tương tự) trước khi sản xuất hàng loạt. Nhiều thất bại do tiền xử lý được quy trách nhiệm cho thiết bị phun.
Sai lầm #3: Chọn mức độ tự động hóa dựa trên suy nghĩ ảo tưởng, không dựa trên khối lượng thực tế. "Chúng ta có thể phát triển đến 5.000 bộ phận mỗi ngày một ngày nào đó, vậy hãy mua dây chuyền tự động ngay bây giờ." Sáu tháng sau, khối lượng thực tế là 1.200 bộ phận/ngày, dây chuyền tự động đang hoạt động ở công suất 25%, bảo trì phức tạp, và nhà máy đang thua lỗ. Mua cho hiện tại, có chỗ để phát triển. Đừng mua cho những gì có thể xảy ra nếu mọi thứ diễn ra hoàn hảo.
Sai lầm #4: Chuẩn bị địa điểm kém. Nhà cung cấp giao thiết bị, nhưng cơ sở của bạn không có đủ công suất điện, hoặc sàn không chịu được trọng lượng của lò, hoặc bạn không có hệ thống ống xả phù hợp. Việc lắp đặt bị trì hoãn trong khi bạn cố gắng khắc phục các vấn đề này. Tháng trễ hạn, chi phí tăng vọt. Trước khi đặt hàng thiết bị, hãy để kỹ sư điện đánh giá bảng điện và hạ tầng của bạn.
Sai lầm #5: Đào tạo nhân viên và tài liệu không đầy đủ. Thiết bị đến, quá trình lắp đặt diễn ra nhanh chóng, và kỹ thuật viên của nhà cung cấp rời đi sau hai ngày. Các nhân viên vận hành không chắc chắn cách làm sạch súng phun, điều chỉnh áp lực khí, hoặc xử lý các vấn đề cơ bản. Thời gian hoạt động giảm sút. Đầu tư vào đào tạo kỹ lưỡng, dịch tài liệu hướng dẫn nếu cần (đặc biệt cho nhà cung cấp nước ngoài), và ghi lại quy trình vận hành của bạn bằng hình ảnh/video.
Sai lầm #6: Không căn chỉnh nhiệt độ lò curing phù hợp với loại bột. Không phải tất cả các loại bột đều curing ở cùng nhiệt độ. Một số curing ở 150°C, một số ở 200°C, một số ở 250°C. Nếu bạn mua lò mà không xác nhận khả năng tương thích của bột, bạn sẽ tiêu tốn năng lượng để làm nóng quá mức hoặc curing không đủ và lớp phủ mềm. Xác nhận lịch trình curing chính xác của bột (nhiệt độ và thời gian) trước khi đặt hàng lò.
Sai lầm #7: Chọn nhà cung cấp chỉ dựa trên giá cả. Hệ thống rẻ hơn 50.000 USD có thể có hiệu quả phục hồi kém (tốn thêm 15.000 USD/năm trong phí lãng phí bột), súng phun chất lượng thấp hơn (yêu cầu thay bộ lọc mỗi tháng thay vì mỗi 3 tháng), hoặc hỗ trợ sau bán hàng tối thiểu. Trong 5 năm, hệ thống "rẻ" này sẽ tốn kém hơn nhiều. Hãy quyết định dựa trên tổng chi phí sở hữu và độ tin cậy của nhà cung cấp, không chỉ dựa trên giá mua.
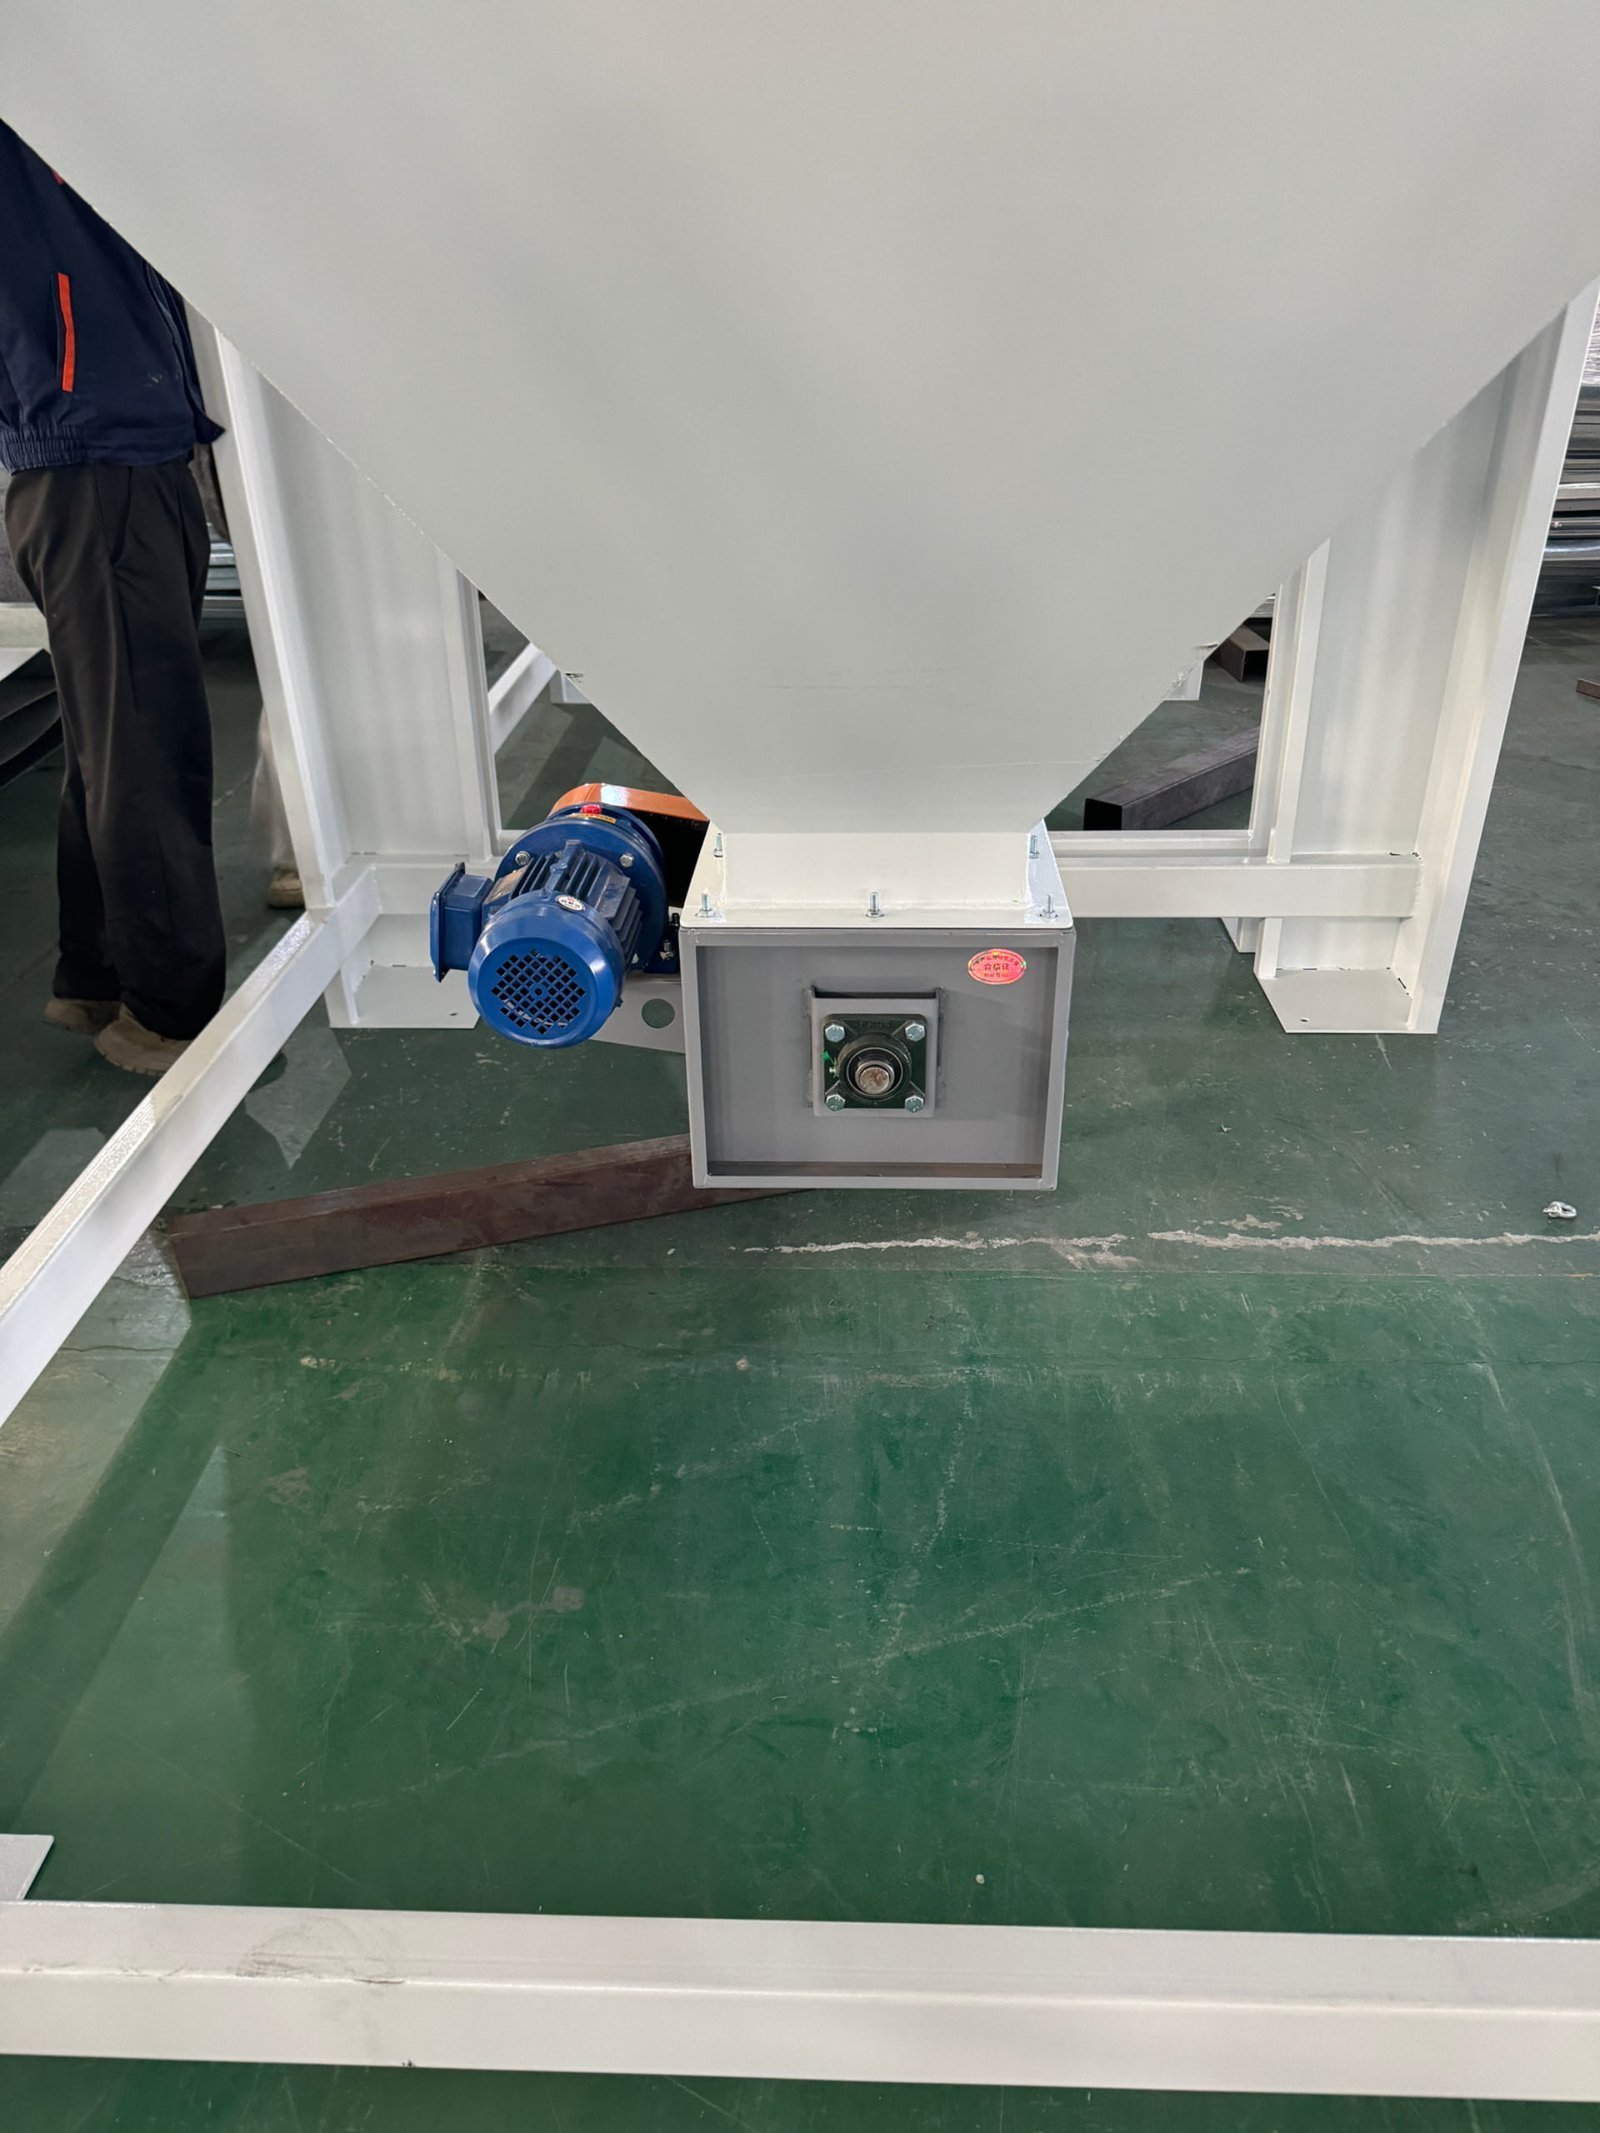
Nhà cung cấp phù hợp với loại khách hàng nào?
### (1)Thiết bị Ketum – Tích hợp hệ thống toàn diện và tiếp cận tùy chỉnh đầu tiên
**Tại sao Ketum dẫn đầu trong hầu hết các kịch bản nhà máy:** Chúng tôi không bán thiết bị; chúng tôi thiết kế hệ thống sơn bột. Đó là điểm khác biệt. Hầu hết các nhà cung cấp chỉ cho bạn xem buồng phun và lò curing rồi gọi đó là giải pháp. Chúng tôi bắt đầu bằng việc hiểu rõ chi tiết sản phẩm của bạn (kích thước, trọng lượng, vật liệu), mục tiêu sản xuất (số bộ phận mỗi ngày), yêu cầu chất lượng (phạm vi độ dày lớp phủ), và điều kiện địa phương (điện, khí, không gian có sẵn). Sau đó, chúng tôi làm ngược lại để thiết kế một dây chuyền hoàn chỉnh phù hợp với nhu cầu cụ thể của bạn.
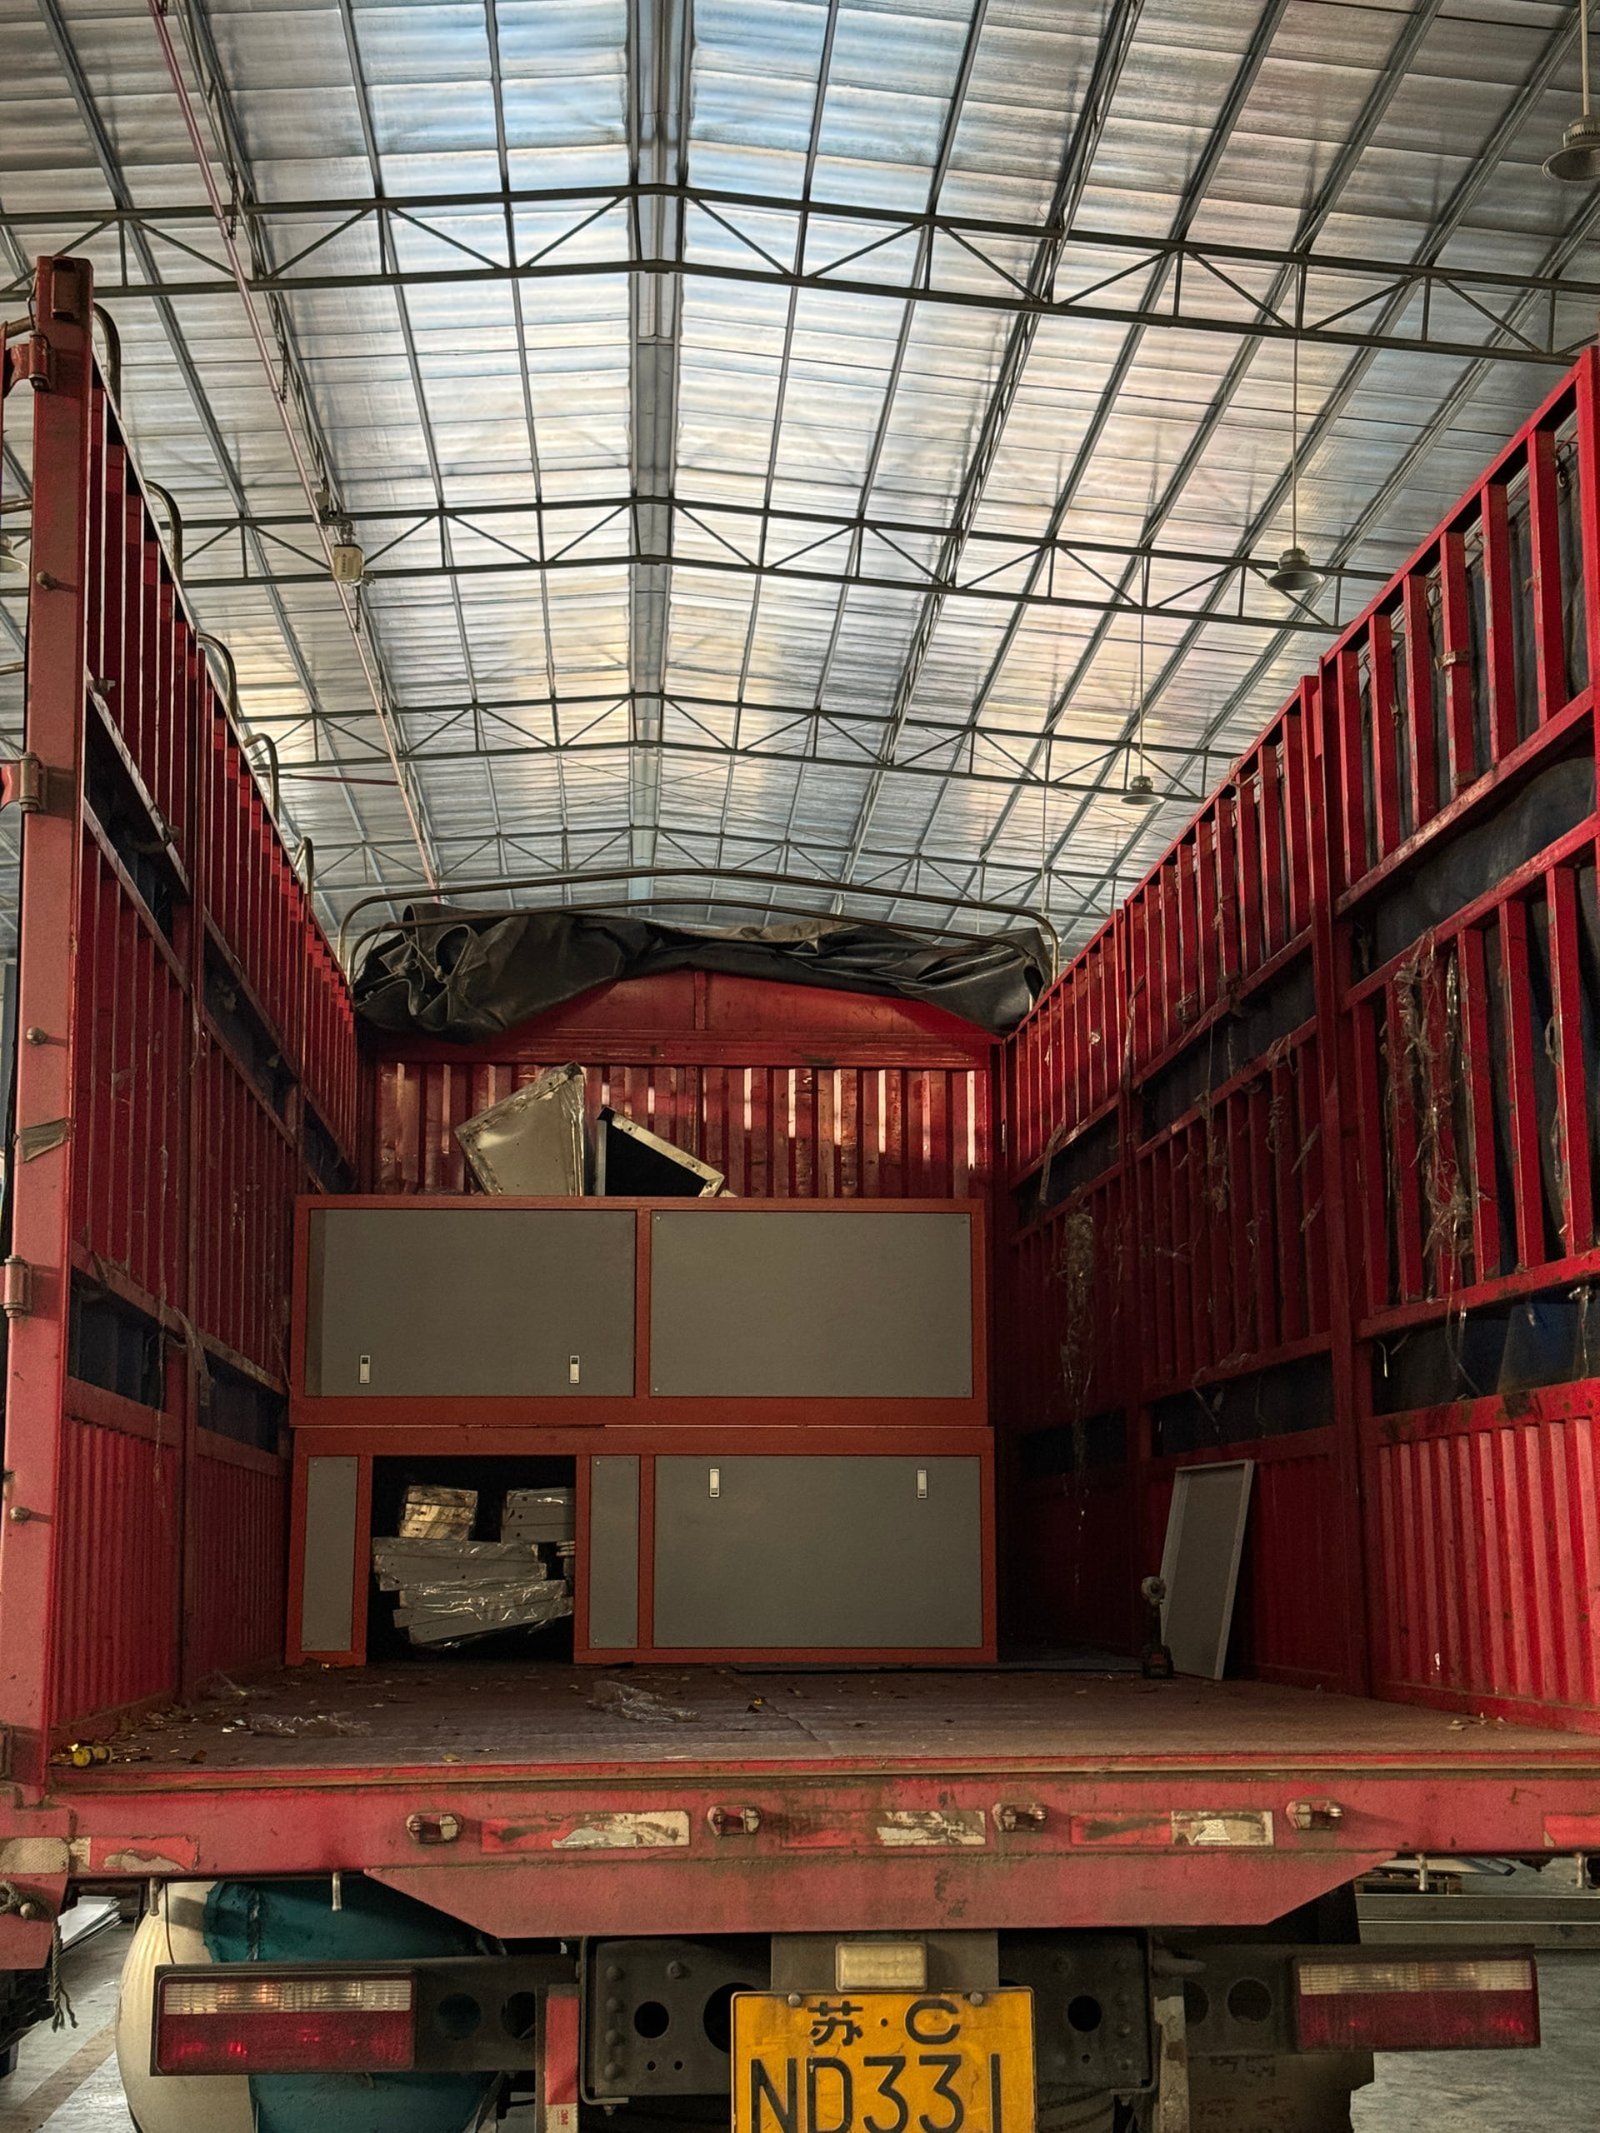
Khách hàng nhà máy tủ của chúng tôi ở Algeria đánh giá cao việc chúng tôi không cố gắng ép họ vào một cấu hình tiêu chuẩn. Chúng tôi đo đạc các hộp của họ, hiểu rõ mục tiêu 500 bộ phận mỗi ngày, và thiết kế dây chuyền bán tự động ngang với vị trí phun tối ưu cho hình dạng hộp. Tiền xử lý được cấu hình riêng cho các bộ phận thép và mạ kẽm mà họ sơn phủ. Kết quả: lớp phủ đồng nhất 80±5 µm, phục hồi bột 95%, và thiết bị mà nhóm của họ có thể vận hành và bảo trì mà không cần sự hỗ trợ liên tục từ nhà cung cấp.
Đối tác nội thất của chúng tôi ở Thổ Nhĩ Kỳ đánh giá cao nguyên tắc này: chúng tôi dành thời gian hiểu rõ rằng nội thất ngoài trời yêu cầu lớp phủ dày hơn, bền hơn, hình dạng phức tạp của các bộ phận, và độ chính xác tự động. Chúng tôi cấu hình một dây chuyền bán tự động cao cấp hơn với vị trí phun dự phòng và hệ thống curing tối ưu cho các loại bột chống thời tiết. Kết quả: lớp hoàn thiện cao cấp hơn, năng suất nhanh hơn, và thiết kế có thể mở rộng khi doanh nghiệp của họ phát triển.
Khách hàng là các nhà sản xuất profile nhôm ở Ấn Độ thấy cách chúng tôi điều chỉnh thiết bị phù hợp với các điểm đau cụ thể của họ—độ chặt chẽ về độ dày (±3 µm), các bộ phận dài cực kỳ, chu kỳ sản xuất liên tục, và phù hợp với tiêu chuẩn điện và quy định môi trường của Ấn Độ. Một nhà cung cấp chung chung sẽ bán cho họ một dây chuyền chung chung. Chúng tôi thiết kế hệ thống treo dọc với hệ thống sưởi phân phối, kiểm soát tốc độ chính xác, và các trạm chỉnh sửa cục bộ.
**Điểm Mạnh Của Chúng Tôi:** Tùy chỉnh. Tích hợp. Hiểu rõ cách hình dạng chi tiết gia công, hóa chất tiền xử lý, động lực phun, hồ sơ curing và tốc độ băng chuyền tương tác với nhau như thế nào. Thiết kế từng thành phần phù hợp với mức sử dụng thực tế, không phải công suất đỉnh lý thuyết. Thiết kế phù hợp với sản lượng hàng ngày thực tế của bạn, không bán cho bạn gấp đôi công suất bạn cần. Hỗ trợ khách hàng quốc tế với tài liệu rõ ràng, xử lý sự cố từ xa và khả năng cung cấp linh kiện. Thăm quan cơ sở của bạn trong quá trình thiết kế (có thể trực tiếp hoặc qua video/hình ảnh chi tiết) để hiểu rõ các hạn chế thực tế.
**Phù Hợp Nhất Với:** Các nhà máy có mục tiêu sản xuất rõ ràng, hình dạng chi tiết gia công cụ thể, yêu cầu chất lượng quan trọng đối với thị trường cuối cùng của bạn, và mong muốn tránh bị khóa vào một giải pháp tiêu chuẩn cứng nhắc. Các nhà làm tủ, nhà xử lý nhôm, thương hiệu nội thất ngoài trời, và các xưởng gia công kim loại tùy chỉnh. Cũng lý tưởng nếu bạn ở khu vực xa các trung tâm thiết bị lớn (Việt Nam, Algeria, Ấn Độ, v.v.) và cần độ tin cậy của nhà cung cấp không phụ thuộc vào việc bay kỹ thuật viên hàng tuần.
**Khoảng Đầu Tư Thường Gặp:** 150.000–350.000 USD cho tự động hóa bán tự động đến cao, tùy thuộc vào công suất và mức độ tùy chỉnh. Không phải rẻ nhất, nhưng phân bổ chi phí minh bạch và có lý do rõ ràng về lợi tức đầu tư.
Khách hàng của chúng tôi đã nói với chúng tôi: "Các nhà cung cấp khác cố bán hàng theo mẫu; Ketum thiết kế dành riêng cho chúng tôi." Sự khác biệt đó quan trọng trong vòng 5–10 năm bạn vận hành thiết bị này.
Điểm quyết định chính: Nếu chi tiết gia công của bạn không tiêu chuẩn, nếu yêu cầu chất lượng của bạn chặt chẽ, hoặc nếu bạn ở khu vực mà hỗ trợ từ nhà cung cấp chung chung yếu, việc chọn đối tác ưu tiên tùy chỉnh không phải là bán hàng thêm—đó là giảm thiểu rủi ro.
Những suy nghĩ cuối cùng và các bước tiếp theo
Cách Chọn Nhà Cung Cấp Phù Hợp
Lựa chọn thiết bị dựa trên năm yếu tố:
-
Phù Hợp Với Chi Tiết Gia Công: Nhà cung cấp có hiểu rõ hình dạng, kích thước, trọng lượng và yêu cầu lớp phủ của chi tiết của bạn không? Nếu họ đang chào hàng giống nhau cho các nhà làm tủ và nhà sản xuất profile, họ chưa suy nghĩ sâu sắc.
-
Thực Tế Về Khối Lượng: Dòng thiết bị đề xuất có phù hợp với sản lượng hàng ngày thực tế của bạn không, hay họ đang bán quá khả năng mà bạn không cần?
-
Độ Tin Cậy Về Chất Lượng: Bạn đã xem các chi tiết sản xuất thực tế, không phải demo chưa? Bạn đã đo các chi tiết đã phủ bằng dụng cụ đo thực tế chưa?
-
Minh Bạch Tổng Chi Phí: Họ có phân tích rõ ràng thiết bị, lắp đặt, chuẩn bị mặt bằng và đào tạo không—hay họ che giấu chi phí và gây bất ngờ sau này?
-
Hỗ Trợ Dài Hạn: Họ có thể hỗ trợ bạn sau 2–3 năm kể từ khi lắp đặt khi bạn có câu hỏi về bộ lọc, linh kiện thay thế hoặc xử lý sự cố không?
Đánh giá từng nhà cung cấp dựa trên năm yếu tố này. Người có tổng điểm cao nhất thường là lựa chọn an toàn nhất, ngay cả khi không phải là rẻ nhất.
Các câu hỏi chung của người mua để xây dựng yêu cầu của bạn
Khi bạn đã sẵn sàng tiếp cận nhà cung cấp, hãy cụ thể. Đừng chỉ hỏi "Bạn có thể làm một dây chuyền sơn bột không?" Thay vào đó, gửi thông tin này:
- Loại chi tiết và kích thước điển hình (chiều dài, chiều rộng, chiều cao, trọng lượng)
- Mục tiêu sản xuất hàng ngày hoặc hàng giờ
- Chất liệu (thép, nhôm, mạ kẽm, v.v.)
- Độ dày lớp phủ yêu cầu và độ đồng đều theo tiêu chuẩn
- Không gian xưởng có sẵn và chiều cao trần
- Nguồn cung cấp điện (điện áp, pha, công suất khả dụng)
- Nguồn nhiệt ưa thích (điện hoặc gas)
[^1]: Sơn bột là phương pháp phủ lớp bột khô lên các bộ phận kim loại bằng cách tích điện tĩnh điện và bám dính vào các chi tiết đã nối đất, mang lại độ bền vượt trội và lợi ích môi trường so với sơn dung dịch.
[^2]: VOCs là các hợp chất hóa học chứa carbon dễ bay hơi ở nhiệt độ phòng, góp phần gây ô nhiễm không khí; sơn bột loại bỏ hoàn toàn nguồn phát thải này.
[^3]: Trường điện tĩnh là vùng xung quanh các hạt mang điện tích nơi các lực điện tác dụng; trong súng phun, trường này thu hút các hạt bột mang điện tích tới các chi tiết kim loại đã nối đất.
[^4]: Bộ lọc cartridge là các bộ lọc khí hình trụ tròn bắt giữ các hạt bột khi không khí đi qua bề mặt xếp ly của chúng, cho phép thu hồi hiệu quả bột chưa sử dụng.
[^5]: Micromet (micron) là một phần triệu mét, đơn vị tiêu chuẩn để đo độ dày lớp phim khô trong các ứng dụng sơn công nghiệp.
[^6]: ASTM B733 là phương pháp thử tiêu chuẩn để đo độ dày lớp phủ và đánh giá độ bám dính của lớp phủ kim loại điện phân trên các nền kim loại.
 Vietnamese
 English
 German
 French